


Heill safn af CNC rennibekkjum vinnsluaðferðum!
Talnastýringarrennibekkur er sjálfvirkt vélartæki með mikilli nákvæmni og afkastagetu. Notkun tölustýrð rennibekk getur bætt vinnslu skilvirkni og skapað meiri verðmæti. Tilkoma tölustýrð rennibekkur hefur frelsað fyrirtæki frá úreltri vinnslutækni. Vinnsluferlið við tölustýrð rennibekk er svipað og venjulegur rennibekkur. Hins vegar, vegna þess að töluleg stýrisrennibekkur er einskiptis klemma, lýkur samfelld sjálfvirk vinnsla öllum beygjuferlum, skal tekið fram eftirfarandi atriði.
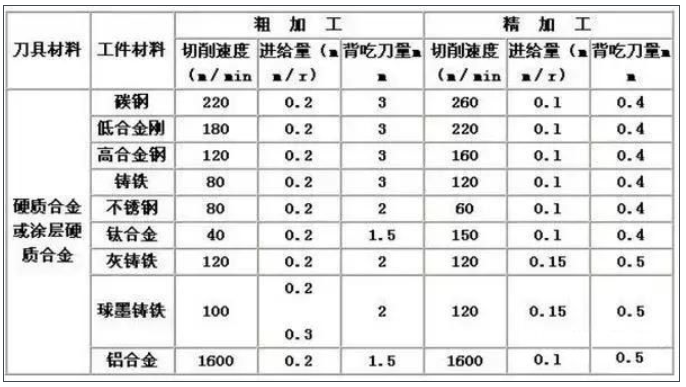
Sanngjarnt val á skurðarbreytum skiptir sköpum fyrir skilvirkan málmskurð, þar sem efnið sem unnið er, skurðarverkfæri og skurðaðstæður eru þrír meginþættirnir. Þetta ákvarðar vinnslutíma, endingu verkfæra og vinnslugæði. Hagkvæmasta vinnsluaðferðin er óhjákvæmilega skynsamlegt val á skurðskilyrðum.
Þrír þættir skurðskilyrða: skurðarhraði, straumhraði og skurðardýpt valda beint skemmdum á verkfærum. Með auknum skurðarhraða mun hitastig tólsins hækka, sem leiðir til vélræns, efna- og hitauppstreymis. Með því að auka skurðarhraðann um 20% styttist endingartími verkfæra um helming.
Sambandið á milli fóðurskilyrða og slits á bak við tækið á sér stað innan mjög lítils sviðs. En með miklum matarhraða hækkar skurðarhitinn, sem leiðir til verulegs slits á eftir. Það hefur minni áhrif á verkfærið en skurðarhraði. Áhrif skurðardýptar á tólið eru ekki eins mikil og skurðarhraða og straumhraða, en á litlu skurðdýpt myndar efnið sem verið er að skera harðnað lag sem hefur einnig áhrif á endingartíma verkfærsins.
Notendur þurfa að velja skurðarhraða sem á að nota út frá því efni sem unnið er með, hörku, skurðarstöðu, efnisgerð, straumhraða, skurðardýpt o.fl. Val á hentugustu vinnsluskilyrðum byggist á þessum þáttum. Venjulegur og stöðugur klæðnaður er kjörið skilyrði til að ná líftíma.
Hins vegar, í verklegum aðgerðum, er val á endingartíma verkfæra tengt sliti verkfæra, breytingum á vinnslustærð, yfirborðsgæði, skurðarhljóði, vinnsluhita og svo framvegis. Við ákvörðun vinnsluskilyrða er nauðsynlegt að gera rannsóknir út frá raunverulegum aðstæðum. Fyrir efni sem erfitt er að vinna úr, eins og ryðfríu stáli og hitaþolnum málmblöndur, er hægt að nota kælivökva eða stífar skurðbrúnir.
Hvernig á að ákvarða þrjá þætti skurðarvinnslu og hvernig á að velja þá rétt er megininntak námskeiðsins um málmskurðarreglur. Nokkur lykilatriði hafa verið tekin út úr WeChat málmvinnslu og grunnreglurnar fyrir val á þessum þremur þáttum eru sem hér segir:
1) Til að velja snúningshraða á mínútu (línulegur hraði, ummálshraði) V (metrar/mínútu), er nauðsynlegt að vita fyrst hversu mikinn línulegan skurðhraða V á að taka.
Val á V fer eftir verkfæraefni, efni vinnustykkis, vinnsluskilyrðum osfrv. Skurðarverkfæri: Harð álfelgur, V getur náð hærra gildi, venjulega yfir 100 metrum á mínútu. Almennt, þegar þú kaupir blöð, eru tæknilegar breytur gefnar upp: hvaða efni er hægt að vinna og hversu mikinn línulegan hraða er hægt að velja.
Háhraðastál: V getur aðeins náð lægra gildi, að jafnaði ekki yfir 70 metrum á mínútu, og í flestum tilfellum er það tekið undir 20-30 metrum á mínútu. Efni vinnustykkis: mikil hörku, lágt V gildi; Steypujárn, með lægra gildi V, er hægt að nota til að skera verkfæri úr hörðu álfelgi, með gildið 70-80 metrar á mínútu; Lágt kolefnisstál, V getur verið yfir 100 metrum á mínútu, en fyrir málma sem ekki eru járn getur V verið hærra (100-200 metrar á mínútu). Slökkt stál, ryðfrítt stál, V ætti að taka lægra. Vinnsluskilyrði: gróf vinnsla, taktu lægra gildi fyrir V; Nákvæm vinnsla, taktu hærra gildi fyrir V. Stífleikakerfi véla, vinnuhluta og skurðarverkfæra er lélegt og V er talið lágt. Ef CNC forritið notar S sem snúningshraða á mínútu, þá ætti að reikna S út frá þvermál vinnustykkisins og skurðarlínuhraða V: S (snælduhraði á mínútu)=V (skurðlínuhraði) * 1000 /(3.1416 * þvermál vinnustykkis). Ef CNC forritið notar stöðugan línuhraða getur S beint notað skurðlínuhraðann V (metrar/mínútu)
2) Fóðurhraði (straumhraði) F fer aðallega eftir yfirborðsgrófleikakröfum vinnslunnar. Við nákvæma vinnslu eru yfirborðskröfurnar miklar og skurðarmagnið er talið lítið: 0.06-0.12 mm/snælda á hvern snúning. Við grófa vinnslu er ráðlegt að nota stærri stærð.
Það fer aðallega eftir styrkleika skurðarverkfærsins, venjulega með 0.3 eða hærri. Þegar aðalbakhorn skurðarverkfærisins er stórt er styrkur verkfæranna lélegur og fóðurmagnið getur ekki verið of mikið. Að auki ætti einnig að hafa í huga kraft vélarinnar og stífleika vinnustykkisins og verkfærisins. CNC forritið notar tvær einingar af fóðri: mm/mínútu og mm/snældu á hvern snúning. Einingarnar sem notaðar eru hér að ofan eru mm/snælda á hvern snúning. Ef mm/mínútu er notuð er hægt að nota formúluna til að umbreyta henni: fæða á mínútu=fæða á hverja snúning * snælda á mínútu
3) Við nákvæma vinnslu er skurðardýptin (skurðdýpt) almennt tekin sem minni en 0.5 (radíusgildi).
Við grófa vinnslu er það ákvarðað út frá ástandi vinnustykkisins, skurðarverkfærisins og vélbúnaðarins. Almennt snúa litlir rennibekkir (með hámarks vinnsluþvermál minna en 400 mm) 45 # stáli í eðlilegu ástandi og skurðardýpt í geislamyndastefnu fer yfirleitt ekki yfir 5 mm. Að auki skal tekið fram að ef snúningshraði rennibekksins er stjórnað með venjulegri breytilegri tíðnihraðastjórnun, þegar snúningshraði er mjög lágur (undir 100-200 snúninga á mínútu), mun framleiðsla mótorsins minnka verulega, og kl. að þessu sinni er aðeins hægt að ná skurðardýpt og fóðurmagni að mjög litlu leyti.
Sanngjarnt úrval af skurðarverkfærum
Við grófbeygju er nauðsynlegt að velja skurðarverkfæri með mikinn styrk og góða endingu til að uppfylla kröfur um stóran bakskurð og stóran fóður við grófbeygju.
Við nákvæmni vinnslu er nauðsynlegt að velja skurðarverkfæri með mikilli nákvæmni og góða endingu til að tryggja nauðsynlega vinnslu nákvæmni.
Til að stytta skiptatíma verkfæra og auðvelda röðun verkfæra ætti að nota vélknúna hnífa og vélklemmda blað eins mikið og mögulegt er.
Sanngjarnt úrval af innréttingum
1. Reyndu að nota alhliða innréttingar til að klemma vinnustykki og forðast að nota sérhæfða innréttingu;
2. Staðsetningarviðmiðun hluta fellur saman til að draga úr staðsetningarvillum.
Ákvörðun vinnsluleiðar vísar til hreyfingarferils og stefnu tólsins miðað við hlutann meðan á vinnsluferli CNC vélar stendur.
1. Það ætti að geta tryggt vinnslu nákvæmni og kröfur um yfirborðsgrófleika;
2. Vinnsluleiðina ætti að stytta eins mikið og hægt er til að stytta aðgerðalausan ferðatíma verkfærisins. Sem stendur er tengingin milli vinnsluleiðar og vinnsluheimilda ekki enn mikið notuð í CNC rennibekkjum. Yfirleitt ætti að raða of miklu magni á eyðuna, sérstaklega þeim sem innihalda fölsuð eða steypt hörð húðlög, á venjulegum rennibekkjum til vinnslu.
Ef nauðsynlegt er að nota CNC rennibekk til vinnslu, ætti að huga að sveigjanlegu fyrirkomulagi forritsins. Uppsetningarpunktar festingarinnar eru nú náð með því að tengja vökvaspennu og vökvaklemmuhylki í gegnum togstöng. Klemmupunktar vökvaspennunnar eru sem hér segir: Notaðu fyrst handfang til að fjarlægja hnetuna á vökvahólknum, fjarlægðu togrörið og dragðu það út af afturenda snældunnar. Notaðu síðan handfang til að fjarlægja festiskrúfur spennunnar og hægt er að fjarlægja spennuna.


