


Fullkomin þekking á vinnslustöðvum, ekki tíðari villur eftir lestur!
Vinnslustöðin samþættir olíu, gas, rafmagn og tölulega stjórnun og getur náð einu sinni klemmu á ýmsum flóknum hlutum eins og diskum, plötum, skeljum, kambásum, mótum osfrv. Það getur lokið ýmsum ferlum eins og borun, mölun, leiðinlegt, stækkandi, löm og stíft slá, sem gerir það að kjörnum búnaði fyrir mikla nákvæmni vinnslu. Þessi grein mun deila notkunarfærni vinnslustöðvarinnar frá eftirfarandi þáttum:
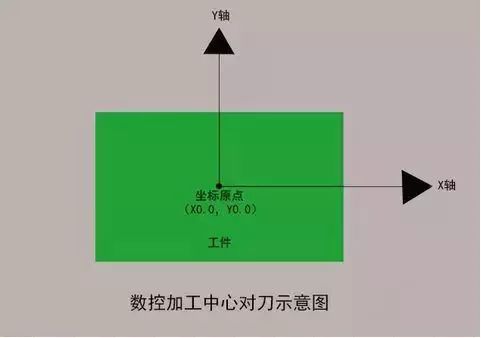
Hvernig á að samræma skurðarverkfærin í vinnslustöðinni?
1. Fara aftur í núll (fara aftur í upphaf vélbúnaðar)
Áður en tólið er stillt er nauðsynlegt að fara aftur í núll (fara aftur í upphaf vélbúnaðar) til að hreinsa hnitgögnin úr fyrri aðgerð. Athugaðu að X, Y og Z ásarnir þurfa allir að fara aftur í núll.
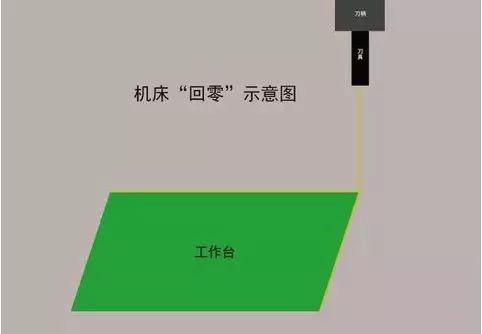
2. Snælda áfram snúningur
Notaðu "MDI" stillinguna, sláðu inn skipunarkóða til að snúa snældunni áfram og viðhalda hóflegum snúningshraða. Skiptu síðan yfir í „handhjól“ stillingu og stjórnaðu vélarhreyfingunni með því að stilla hraðann í gegnum umbreytingu.

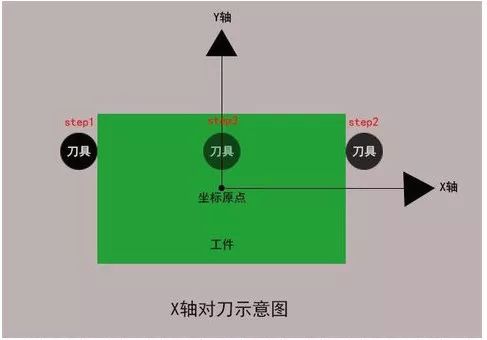
3. X-stefna hnífastilling
Snertu varlega hægri hlið vinnustykkisins með skurðarverkfæri til að núllstilla hlutfallsleg hnit vélbúnaðarins; Lyftu verkfærinu meðfram Z áttinni, færðu það síðan til vinstri hliðar vinnustykkisins og færðu það niður eftir Z áttinni í sömu hæð og áður. Snertið verkfærið varlega við vinnustykkið og lyftið verkfærinu. Skráðu X gildi hlutfallslegra hnita vélbúnaðarins, færðu verkfærið í helming af X gildi hlutfallslegra hnits vélbúnaðarins, skráðu X gildi algilds hnits vélarinnar og settu það inn í hnitið kerfi með því að ýta á (PUT).
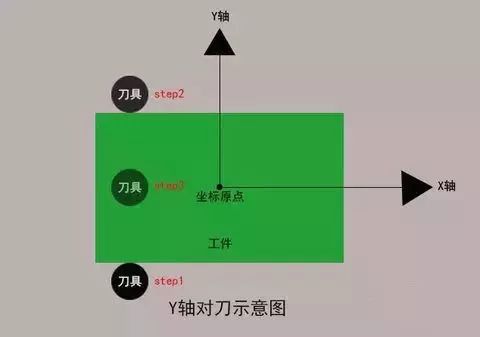
4. Y-átt hníf jöfnun
Snertu varlega framan á vinnustykkinu með skurðarverkfæri til að núllstilla hlutfallsleg hnit vélbúnaðarins; Lyftu verkfærinu meðfram Z áttinni, færðu það síðan aftan á vinnustykkið og færðu það niður eftir Z áttinni í sömu hæð og áður. Snertið verkfærið varlega við vinnustykkið og lyftið verkfærinu. Skráðu Y gildi hlutfallslegra hnita vélbúnaðarins, færðu verkfærið í helminginn af Y gildi hlutfallslegra hnita, skráðu Y gildi algildra hnita vélbúnaðarins og settu það inn í hnitakerfið samkvæmt ( Inntak).
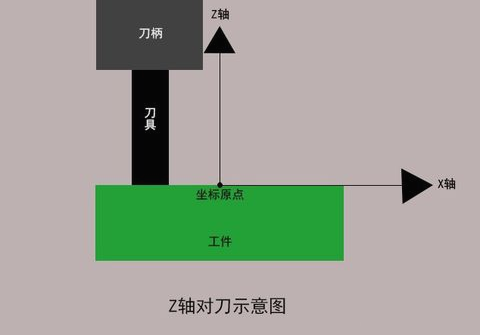
5. Z-átt hníf jöfnun
Færðu verkfærið á yfirborð vinnustykkisins sem þarf að stilla saman við Z-ás núllpunktinn. Færðu verkfærið hægt þar til það snertir létt yfirborð vinnustykkisins. Skráðu Z-ás gildið í hnitakerfi vélbúnaðarins á þessum tíma og ýttu á (PUT) til að setja inn hnitakerfið.
6. Snælda hættir að snúast
Fyrst skaltu stöðva snælduna í að snúast og færa hana í viðeigandi stöðu. Sæktu vinnsluforritið og undirbúið formlega vinnslu.
Hvernig framleiða og vinna vinnslustöðvar hluta sem eru viðkvæmir fyrir aflögun?
Fyrir hluta með léttan þyngd, lélega stífni og veikan styrk, eru þeir viðkvæmir fyrir aflögun vegna streitu og hita meðan á vinnsluferlinu stendur, sem leiðir til mikils ruslhraða og verulegrar kostnaðarauka. Fyrir slíka hluta verðum við fyrst að skilja ástæðurnar fyrir aflögun:
Kraftaflögun:
Þessi tegund af hluta hefur þunnan vegg og undir áhrifum klemmakrafts er auðvelt að hafa ójafna þykkt meðan á vinnslu og skurði stendur. Mýktin er léleg og lögun hlutans er erfitt að endurheimta á eigin spýtur.

Hita aflögun:
Vinnustykkið hefur létt og þunnt áferð og meðan á skurðarferlinu stendur getur geislamyndakrafturinn valdið hitauppstreymi á vinnustykkinu, sem leiðir til ónákvæmra mála.
Titringsaflögun:
Undir virkni geislamyndaðrar skurðarkrafts eru hlutar viðkvæmir fyrir titringi og aflögun, sem hefur áhrif á víddarnákvæmni, lögun, staðsetningarnákvæmni og yfirborðsgrófleika vinnustykkisins.
Vinnsluaðferðir fyrir hluti sem auðvelt er að aflaga:
Aflöganlegir hlutar, táknaðir með þunnvegguðum hlutum, er hægt að skera á miklum hraða með litlum straumhraða til að draga úr skurðarkrafti á vinnustykkið meðan á vinnslu stendur. Á sama tíma er mestur hluti skurðarhitans borinn burt af spónunum sem fljúga frá vinnustykkinu á miklum hraða og dregur þannig úr hitastigi vinnustykkisins og dregur úr hitauppstreymi þess.
Af hverju þarf að passivera verkfæri vinnslustöðvar?
CNC skurðarverkfæri eru ekki eins hröð og mögulegt er, hvers vegna þarf að passivera þau? Reyndar er aðgerðaleysi ekki það sem fólk bókstaflega skilur, heldur leið til að bæta endingartíma verkfæra. Bættu gæði verkfæra með ferlum eins og efnistöku, fægja og afgreiðingu. Þetta er í raun eðlilegt ferli fyrir skurðarverkfæri eftir nákvæmnisslípun og fyrir húðun.
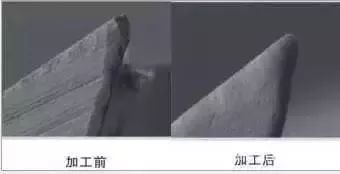
▲ Samanburður á passivering verkfæra
Skurðarverkfæri munu gangast undir slípun með slípihjóli fyrir framleiðslu, en slípun getur valdið mismiklum örskotum. Við háhraðaskurð geta örskot í vinnslustöðvum auðveldlega stækkað og flýtt fyrir sliti og skemmdum á verkfærum. Í nútíma skurðartækni eru strangar kröfur um stöðugleika og nákvæmni skurðarverkfæra. Þess vegna verða CNC skurðarverkfæri að gangast undir passiveringsmeðferð á fremstu brún fyrir húðun til að tryggja þéttleika og endingartíma lagsins. Ávinningurinn af passivering verkfæra felur í sér:
1. Viðnám gegn líkamlegu sliti skurðarverkfæra
Í skurðarferlinu verður yfirborð verkfæra smám saman borið af vinnustykkinu og skurðbrúnin er einnig viðkvæm fyrir plastaflögun við háan hita og þrýsting. Aðgerðameðferð skurðarverkfæra getur hjálpað til við að bæta stífleika þeirra og forðast ótímabært tap á skurðafköstum.
2. Haltu sléttleika vinnustykkisins
Burrs á skurðbrún verkfærisins geta valdið sliti á verkfærum og yfirborð vinnustykkisins verður einnig gróft. Eftir aðgerðarmeðferð verður skurðbrún verkfærisins mjög slétt og fyrirbæri brúnhruns minnkar að sama skapi og yfirborðssléttleiki vinnustykkisins verður einnig bætt.
3. Þægilegt að fjarlægja grópflís
Að pússa raufar skurðarverkfæra getur bætt yfirborðsgæði og árangur við að fjarlægja flís. Því sléttara sem grópyfirborðið er, því betra er hægt að fjarlægja flísina og ná heildstæðari klippingu. Eftir passivering og fægja munu CNC skurðarverkfærin í vinnslustöðinni skilja eftir mörg lítil göt á yfirborðinu. Þessar litlu holur geta aðsogað meiri skurðvökva meðan á vinnslu stendur, dregur verulega úr hitanum sem myndast við klippingu og stórbætir skurðarhraðann.
Hvernig geta vinnslustöðvar dregið úr grófleika yfirborðs vinnsluhluta?
Yfirborðsgrófleiki hluta er eitt af algengum vandamálum í CNC vinnslustöðvum, sem endurspeglar beint gæði vinnslunnar. Hvernig á að stjórna yfirborðsgrófleika hlutavinnslu, þurfum við fyrst að greina djúpt ástæðurnar fyrir yfirborðsgrófleika, aðallega þar á meðal: verkfæramerki sem orsakast við mölunarvinnslu; Hitaaflögun eða plastaflögun af völdum skurðaraðskilnaðar; Núningur milli skurðarverkfæra og vinnsluflata.
Þegar yfirborðsgrófleiki vinnustykkisins er valinn ætti það ekki aðeins að uppfylla virknikröfur hlutayfirborðsins, heldur einnig að huga að efnahagslegri skynsemi. Á þeirri forsendu að uppfylla skurðaðgerðina ætti að velja stærri yfirborðsgrófleikaviðmiðunargildi eins mikið og mögulegt er til að draga úr framleiðslukostnaði. Sem framkvæmdaraðili skurðarstöðvarinnar ætti skurðarverkfærið að huga að daglegu viðhaldi og tímanlegri slípun til að forðast ójöfnur yfirborðs sem stafar af því að verkfærið er of sljórt.
Hvað ætti að gera eftir að vinnslustöðin lýkur vinnu sinni?
Hefðbundnar vinnslureglur fyrir vinnslustöðvar eru almennt þær sömu, þar sem aðalmunurinn er sá að vinnslustöðvar ljúka öllum skurðarferlum með einu klemmuferli og samfelldri sjálfvirkri vinnslu. Þess vegna þurfa vinnslustöðvar að framkvæma eftirvinnslu eftir að CNC vinnslu er lokið.
1. Framkvæma hreinsunarmeðferð. Eftir að skurðarverkinu er lokið ætti vinnslustöðin tafarlaust að fjarlægja spón, þurrka af vélinni og viðhalda hreinu ástandi við umhverfið þegar vélin er notuð.
2. Fyrir skoðun og skipti á fylgihlutum er það fyrsta sem þarf að borga eftirtekt til að athuga olíuþurrkunarplötuna á stýrisbrautinni. Ef slit á sér stað ætti að skipta um það tímanlega. Athugaðu ástand smurolíu og kælivökva. Ef grugg á sér stað ætti að skipta um það tímanlega. Ef vatnsborðið er undir merkinu ætti að bæta því við.
3. Lokunarferlið ætti að vera staðlað og slökkt skal á rafmagni og aðalorku á stjórnborði vélar í röð. Ef sérstakar aðstæður og kröfur eru ekki fyrir hendi, ætti að fylgja meginreglunni um að fara fyrst aftur í núll, handvirkt, skokka og sjálfvirkt. Rekstur vinnslustöðvarinnar ætti einnig að byrja með lágum hraða, meðalhraða og síðan miklum hraða. Vinnslutími á lághraða og meðalhraða ætti ekki að vera styttri en 2-3 mínútur án óeðlilegra aðstæðna áður en vinna er hafin.
4. Stöðlaðu aðgerðina og ekki slá, leiðrétta eða leiðrétta vinnustykkið á spennunni eða á endanum. Nauðsynlegt er að staðfesta að vinnustykkið og verkfærið séu klemmt áður en haldið er áfram í næsta skref í aðgerðinni. Öryggis- og hlífðarbúnað á vélinni má ekki taka í sundur eða færa af geðþótta. Skilvirkasta vinnslan er í raun örugg vinnsla. Sem skilvirkur vinnslubúnaður verður rekstur vinnslustöðvar við lokun að vera sanngjarn og staðlað. Þetta er ekki aðeins viðhald á núverandi lokið ferli, heldur einnig undirbúningur fyrir næstu byrjun.


