


Veistu um leiðindi?
einn
Skilgreining á Boring
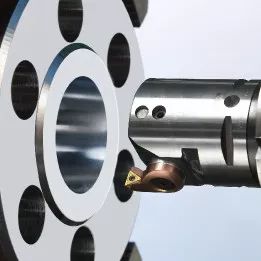
Boring: Það er skurðarferli þar sem lag af málmi er skorið af vinnsluyfirborði vinnustykkis í gegnum hlutfallslega hreyfingu milli leiðindaskera á búnaðinum og vinnustykkisins, sem leiðir til ákveðinnar vinnslu nákvæmni og yfirborðsgrófleika vinnsluyfirborðsins
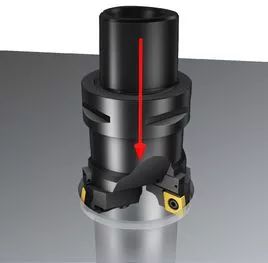
Mismunur: Í samanburði við aðrar holuvinnsluaðferðir eru leiðinleg holur ekki takmörkuð af stærð verkfæra; Og borholan hefur sterka villuleiðréttingargetu, sem getur leiðrétt villu upprunalega grófa holunnar í gegnum margar verkfæraleiðir og getur viðhaldið mikilli staðsetningarnákvæmni milli borholunnar og staðsetningarviðmiðunar.
tveir
Tegundir leiðindaskera
Tegund 1
Blaðflokkun: einn brún leiðinlegur skeri / tvöfaldur brún leiðinlegur skeri / margbrún leiðinlegur skeri
Vinnsluflokkun: Borunarskeri í gegnum holur/Blindhola leiðinlegur skeri/Leiðindaskeri fyrir þrepaholur/Blindhola leiðinlegur skeri
Byggingarflokkun: samþætt/samsett/eining
Tegund 2
Einblaða borunarskera: samþættur leiðindaskeri/suðuborunarskeri/klemmuborunarskera/vísitöluleiðinlegur skurður
Tvíbrúnt leiðindaskeri: fastur tvíeggjaður leiðindaskurður/fljótandi tvíeggjaður leiðindaskurður
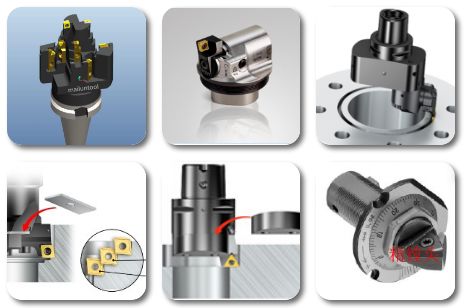
Stækkaðu leiðindaskútuna. Einingaleiðinlega skeri. Stækkaðu leiðindaskeri
❹ Stiga borunarskera ❺ Einbrún borunarskera ❻ Sameinað bora skeri
þrír
Umsókn um Boring
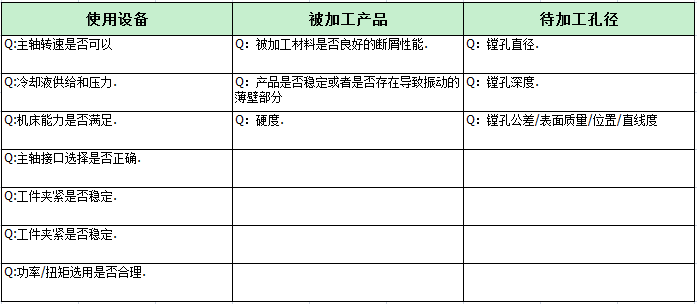
Þegar við lendum í vandamálum getum við fyrst íhugað þessa þætti
Gróft leiðinlegt forrit
1. Blindholavinnsla
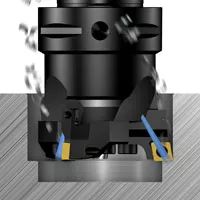
Mikilvægt er að tryggja að flísar séu fjarlægðir rétt við vinnslu blindhola
Réttar skurðarbreytur eru nauðsynleg skilyrði til að fá viðeigandi flísform
Gakktu úr skugga um/athugaðu að spónarnir hindri ekki eða slíti blöðin
Kælivökvaþrýstingur og skurðvökvaflæði ætti að vera nægjanlegt til að losa flísina
Lóðrétt vélaverkfæri hafa meiri kröfur um árangursríkan flísaflutning en lárétt vélar
2.断续切削
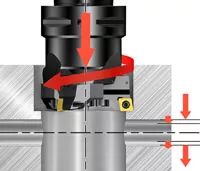
Þegar klippt er með hléum (svo sem krossgötum) eru miklar kröfur gerðar til skurðskilyrða blaðsins
Veldu efni með meiri hörku
Við stöðugar vinnuaðstæður, til að bæta vinnsluöryggi, veldu traustar ferhyrndar neikvæðar framhornsblöð í grunnformi
Ef það eru margar truflanir skaltu draga úr skurðarbreytunum
3.夹砂铸铁
Sandur í steypum getur aukið slit á blað.
Veldu efni með meiri hörku
Draga úr skurðarbreytum
Til að bæta vinnsluöryggi og lágmarka slit skaltu velja traust ferningalaga, neikvæða hrífublöð
PS: Sandinnfelling vísar til þess að sandinnfellur séu á steypunni
4.气烧孔
Staðbundið svæði gasbrennandi gatsins getur harðnað, sem mun auka slit á blaðinu
Veldu efni með meiri hörku
Draga úr skurðarbreytum
Til að bæta vinnsluöryggi og lágmarka slit skaltu velja traust ferningalaga, neikvæða hrífublöð
Nákvæm leiðinleg umsókn
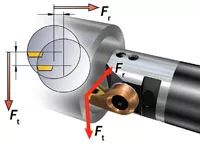
1. Skurkraftur
Áhrif skurðarkrafts á vöruna
Þegar tólið er í skurðarástandi munu snerti- og geislahlutir skurðarkraftsins reyna að valda því að verkfærið víki frá vinnustykkinu. Snertihlutinn mun reyna að þvinga verkfærið niður og í burtu frá miðlínunni. Á þennan hátt mun úthreinsunarhorn verkfæra minnka
Öll geislamyndað aflögun þýðir minnkun á skurðardýpt og flísþykkt, sem leiðir til tilhneigingar til titrings
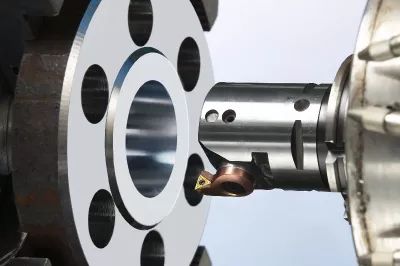
2. Jafnvægiskraftur
Áhrif jafnvægiskrafts á vinnslu
Ójafnvægið sem stafar af ósamhverfum verkfærum eða stórum höggum skapar kraft sem verkar á leiðindaverkfærið.
Í flestum forritum geta kraftarnir sem myndast við ójafnvægi verið hverfandi miðað við skurðkrafta.
Á miklum hraða getur ójafnvægi valdið titringi og haft áhrif á vinnslugæði hola
Athugið: Eftirfarandi er yfirlit yfir vinnslumyndir á staðnum sem allir geta lært af
fjögur
Leiðinlegt mál
4.1 Slit á blað
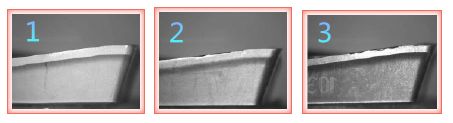
Í leiðinlegri vinnslu getur stöðugur skurður á verkfærinu leitt til slits og skemmda, dregið úr víddarnákvæmni holuvinnslu og aukið yfirborðsgrófleikagildi; Á sama tíma eru frávik í kvörðun fínstillingar fóðrunareiningarinnar, sem leiðir til stillingarvillna sem valda frávikum í vinnsluopi og jafnvel leiða til vörugæðaslysa
4.2 Yfirborðsgæði
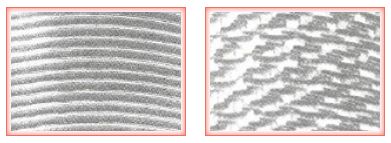
Leiðinlegur fiskhreistur eða þráður eins og rifur á unnu yfirborðinu er algengt yfirborðsgæðafyrirbæri
Vinstri mynd: Aðallega vegna misræmis á milli fóðrunar og borhraða við leiðindi
Hægri mynd: Aðallega af völdum stífs titrings og slits á verkfærum við leiðindavinnslu
Sp.: Hvernig á að nota snældastillingu við leiðindaverkfæravinnslu?
A: ① Aðferðin við að nota mælitæki til að finna rétta stöðu krefst þess að fyrst sé notaður miðunarbúnaður eða staðsetningarsnælda til að ákvarða hnit viðmiðunargatsins á vinnustykkinu og síðan byggt á hnitum viðmiðunargatsins. , ákvarða hnitastöðu snældunnar. Einkenni þess eru mikil nákvæmni og þægileg notkun.
② Einkenni þess að nota skoðunarstangir til að stilla og staðsetja er lítil nákvæmni og tímafrekt. En þessi staðsetningaraðferð getur beint fundið hnitstöðuna á milli leiðindasnælda vélarinnar og upphafsholsins.
③ Einkenni þess að nota viðmót hola til að samræma og staðsetja er að það er hægt að nota til leiðindavinnslu á aðskildum kassaholakerfum. Ókosturinn er sá að aðstoðatíminn er lengri.
④ Einkenni þess að nota sniðmát til að finna og staðsetja er að sniðmátsuppbyggingin er einföld og krefst ekki flókinna aðlaga. En sniðmátið er viðkvæmt fyrir aflögun og þegar vinnustykkið þarf að vinna úr nokkrum mismunandi holukerfum á mismunandi yfirborði þarf nokkur sniðmát, sem leiðir til minni jöfnunar og staðsetningarnákvæmni.


