


Skilvirk vinnsluaðferð fyrir flóknar djúpar holur!
Flókin djúpholavinnsla hefur orðið sífellt krefjandi. Varahlutir krefjast oft viðbótareiginleika, svo sem fráganga á mjög litlum holum, innri hólf, breytingar á ljósopi, útlínum, grópum, þráðum og breyttum gatastefnu. Til að fá slíkar holur á skilvirkan hátt með litlum vikmörkum þarf ekki aðeins mikla reynslu og rannsóknar- og þróunarauðlindir, heldur einnig verkfræðigetu, notkunaraðstöðu og umtalsverða þátttöku viðskiptavina.
Djúpholavinnsla (DHM)
Það er tegund vinnslusviðs sem einkennist af skurðarverkfærum sem eru hönnuð sérstaklega fyrir núverandi forrit. Margar mismunandi atvinnugreinar fela í sér djúpholavinnslu, en þær sem mest eru notaðar eru orku- og geimferðaiðnaðurinn. Í fyrstu gætu ákveðnir eiginleikar djúpholahluta virst ómögulegt að mynda, en óstöðluð verkfæralausnir, hannaðar af sérfræðingum, leysa ekki aðeins ferlivandamál, heldur tryggja einnig að þeir séu framkvæmdir að einhverju leyti með mikilli skilvirkni og villulausum eiginleikum.
Aukin eftirspurn eftir flóknum holum og brýn þörf á að stytta vinnslutíma hafa stuðlað að þróun nútíma djúpholavinnslutækni. Í áratugi hefur djúpholaborun verið skilvirk vinnsluaðferð með skurðarverkfærum úr hörðum álfelgur, en flöskuhálsinn við borun botnhola er farinn að koma fram.
Nú á dögum byggist árangur á þessu vinnslusviði venjulega á blöndu af stöðluðum og sérhæfðum verkfæraíhlutum, sem hafa reynslu af því að hanna sérhæfð djúpholavinnsluverkfæri. Þessi verkfæri eru búin útvíkkuðum hárnákvæmni verkfærahaldara, stuðningsaðgerðum og samþættum reamers, ásamt nýjustu nýjustu gróp- og blaðefnum, ásamt skilvirkri kælivökva- og flísstýringu, til að ná tilskildum hágæða árangri með hæsta skarpskyggni og vinnsluöryggi.

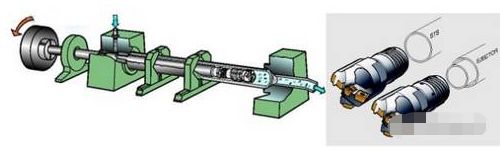
Mynd 1
Hlutarnir sem stöðva djúpholavinnslu á mynd 1 þurfa fyrst að bora mjög djúpar holur og taka síðan oft til margs konar flókinna eiginleika. Árangur djúpholavinnslu er venjulega byggður á samsetningu notkunarstaðla og algengra verkfæraíhluta, sem hafa reynslu af hönnun óstöðluðra verkfæra. Þessi tegund af óstöðluðu verkfærum byggt á T-Max 424.10 bor er hluti af notkun á einni slöngu.
Í djúpholaborun eru göt með litlum þvermál undir 1 mm unnin með byssuborum úr hörðum álfelgur. Hins vegar, fyrir holur 15 mm og hærri, eru almennt notaðar suðukantsborar, en fyrir göt 25 mm og yfir eru stillanlegar blaðborar notaðir fyrir mjög skilvirka borun. Nútíma vísitöluhnífatækni og borpípukerfi veita einnig nýja möguleika fyrir sérhæfð skurðarverkfæri fyrir djúpholavinnslu.
Þegar holudýptin fer yfir 10 sinnum ljósopið er unnar gatið almennt talið mjög djúpt. Þegar holudýptin nær 300 sinnum þvermáli er þörf á sérhæfðri tækni og hægt er að nota eitt eða tvöfalt pípukerfi til að bora. Í langa ferlinu við vinnslu til botns þessara hola, þarf sérhæfða hreyfibúnað, tækjastillingar og réttar skurðbrúnir til að ljúka vinnslu innra hólfsins, rifanna, þráða og holrúma. Stuðningsplötutækni er annað mikilvægt svið og það er einnig mikilvægt við djúpholaborun. Nú, sem hluti af djúpholavinnslutækni, hefur það tekið miklum framförum. Þetta felur í sér hæf skurðarverkfæri sem henta á þessu sviði og geta veitt meiri afköst.
Mynd 2
Í djúpholavinnslu eru göt með litlum þvermál undir 1 mm unnin með byssuborum úr hörðum álfelgur. Hins vegar, fyrir holur 15 mm og hærri, eru suðukantsborar almennt notaðir, en fyrir göt 25 mm og hærri eru vísitöluborar notaðir til að framkvæma þessa ferla á skilvirkan hátt í einrörum og Ejector tvöföldum rörkerfum. Sandvik Keleman Deep Hole Processing Global Center getur veitt þróunar-, hönnunar- og prófunarúrræði fyrir þróun hlutaferla í greininni. Auk þess að nota í litlum mæli, er miðstöðin einnig í nánu samstarfi við margar atvinnugreinar sem krefjast meiri framleiðslu á hlutum og snerta lítinn fjölda hágæða hola, svo sem varmaskipta og stálbita.
Handverkstækifæri
Núverandi framleiðslukröfur krefjast djúpholavinnslulausnar sem er allt önnur en djúpholaborunar (sem er venjulega framkvæmd á öðrum verkfærum fyrir síðari einblaða borunarferli). Jafnvel á fjölverkavinnsluvélum er þessi aðferð nauðsynleg fyrir eina klemmu. Til dæmis, þegar unnið er með margra metra djúpri holu er ljósop hennar um 100 mm og annar endinn verður að vera með þræði og innra hólfið sem fer inn í holuna verður að hafa stærri þvermál. Venjulega, þegar borun er lokið, er þessum eiginleikum bætt við holuna í gegnum leiðindaferlið eftir að hluturinn hefur verið færður á rennibekkinn. Nú á dögum sameinar djúpholavinnsla getu skurðarverkfæris til að framkvæma síðari ferla og það eru engar takmarkanir á aðlögun véla. Þessi nýja verkfæratækni hefur í raun aukið rekstrargetu sína, sem gerir kleift að vinna skilvirkari vinnslu þessara krefjandi eiginleika innan smærri takmarkana.
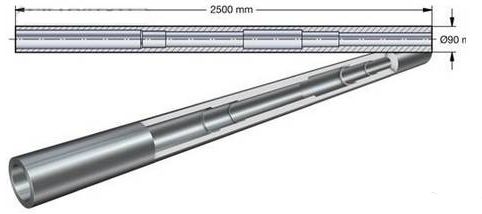
Dæmi um notkun djúpholavinnslutækni fyrir skilvirka eiginleikavinnslu eru jarðolíuleitarhlutir. Þessi tegund af hluta er um 2,5m langur og hefur nokkra flókna eiginleika með litlum vikmörkum. Til að ná litlum vikmörkum og framúrskarandi yfirborðsfrágangi felur verkfæralausnin fyrst í sér að bora göt með 90 mm þvermál og síðan nota fljótandi ræmar til nákvæmrar vinnslu. Síðan, á 1,5 m dýpi, var gatið með 115 mm þvermál stækkað og rembað. Annað skilrúmið fer inn í holuna um það bil miðja vegu, og þá er það líka stækkað og rembed og unnið í gegnum afhjúpun. Að lokum skaltu framkvæma leiðinlegt og rembing til að mynda tvö innri hólf með skánum (einnig reamed í fullunna stærð).
Algeng djúpholavinnsluverkfæri í alþjóðlegu miðstöðinni fyrir djúpholavinnslu koma með óhefðbundnar förgunarlausnir sem henta fyrir hluta í þessum stóriðnaði. Skurðartíminn hefur verið lengdur úr rúmum 30 klukkustundum í 7 og hálfa klukkustund. Þessi óstöðluðu áætlun um förgun verkfæra getur veitt nauðsynlegt lítið umburðarlyndi og yfirborðsbirtu í öllu tiltölulega flóknu gati. Ferlið felur í sér eina djúpa holuborun og notkun fljótandi reamer til að stöðva nákvæmni vinnslu. Í kjölfarið, náðu 1,5m dýpi, hættu að stækka og rembing gatið með 115mm þvermál. Næst skaltu hætta að bora og ryðja styttri hlutann í aðra djúpa holu og mynda skán. Að lokum skaltu hætta að leiðast og remba til að mynda tvö innri hólf með skánum (einnig reeed í fullunna stærð).
Við hefðbundna vinnslu er tíminn sem þarf til að klára þennan hluta á vélinni meiri en 30 klukkustundir. Djúpholavinnslulausnin búin sérhæfðum skurðarverkfærum getur stytt tímann í 7,5 klukkustundir.
Skilvirkniaukning
Algjörlega frábrugðin margaðgerða klemmu, með því að nota djúpholavinnslutækni getur einnig náð fram betri skilvirkni í stórum lotum. Það kemur ekki á óvart að klippitíminn hafi verið styttur um 80%. Dæmi sem getur sannað getu er að sértækni í verkfæra- og blaðhönnun getur hámarkað öryggi háþróaða álags. Álagsjafnvægi og fínstilling skurðaráhrifa á ákjósanlegan fjölda blaða getur gert ráð fyrir meiri skarpskyggni og þar með dregið úr vinnslutíma. Hvað varðar nákvæmni eru lítil vik sérgrein djúpholavinnslu, þar sem 70% holanna eru með sammiðja innri þvermál, dæmigerð vikmörk 0,2 mm og 20 míkron í þvermál.
Djúpar holur sem víkja frá miðlínu
Annað dæmi um miklar kröfur til skurðarverkfæra og sértækni við holuborun er vinnsla á mjög djúpum holum í rafalaskafti virkjunar. Í þessu tilviki verður raforkuiðnaðarsérfræðingurinn Generpro að vinna 90 tonn af sviknum stálhlutum á ósamhverfan hátt með holum sem eru nálægt 5,5 m löng og í þvermál rúmlega 100 mm frá miðlínu skaftsins. Þessa tegund af djúpri holu verður að bora við ákveðið hornfrávik og staðsetningarvikið verður að vera innan 8 mm þegar farið er út.
Borstefnan, spónabrot og fjarlæging, svo og alger fjarvera á úrgangi í forvinnsluskaftinu, skipta sköpum fyrir þessa notkun. Verkfæralausnin felur í sér sérstaka bor og nýja gerð af stuðningsplötu. Áður en borað er á skaftið þarf að bora próf og niðurstöðurnar staðfesta að það er skilvirkara og áreiðanlegra - og útgangsstaðan er innan við 2,5 mm frá markmiðinu.
Í mörgum tilfellum bendir notkun nútíma holuvinnslutækni til umtalsverðrar styttingar á vinnslutíma - úr mörgum klukkustundum í minna en 1 klukkustund - og gerir marga flókna eiginleika vinnanlega.


