


Hár áreiðanleg nákvæmnisstýringaraðferð fyrir þráðavinnslu
1 Formáli
Brennsluhólfsskel ákveðinnar gerðar af vél er samsett úr framtengistykki, þunnvegguðum snúningshólk, aftari tengistykki og stuðningi, sem eru unnin með blöndu af argonbogasuðu, hitameðferð og sandblástur. . Það eru 2 raðir af 20 axial burðum soðnar á ytra yfirborði þunnveggs skeljar brennsluhólfsins og hönnunarteikningin á stuðningunum krefst þráðar nákvæmni M4-6H. Stuðningsþráðurinn er notaður til að setja upp eldflaugakapalhlífar og þráðtengingin krefst hágæða og áreiðanleika. Vegna takmarkana á stoðbyggingu, efni og staðbundinni uppbyggingu á suðupunkti með brennsluhólfsskelinni, eru hefðbundin ferli notuð til að vinna þræði, sem leiðir til lágs vöruhæfishlutfalls. Þessi grein framkvæmir ferlagreiningu og rannsóknir á ýmsum stigum vöruvinnslu, og með tilrauna sannprófun, samanburði og greiningu, fæst sanngjarnt og skilvirkt þráðarnákvæmnieftirlitsaðferð.
2. Vöruuppbyggingareiginleikar og vinnsluerfiðleikar
2.1 Byggingareiginleikar
Ytri mál brunahólfsins eru tiltölulega stór, með ytra þvermál 50{{10}}mm og lengd 4500mm. Stuðningurinn er handsoðinn við ytra yfirborð brunahólfsins, með geislalengd (114 ± 0,2) mm. Brennsluhólfsskel og stuðningsefni eru bæði úr D406A ofursterku stáli. Stuðningsbygging brunahólfsskeljarins er sýnd á mynd 1. Stuðningurinn er með ílanga hringlaga uppbyggingu með ytra þvermál 14mm og breidd mm eins og sýnt er á myndinni. Það er innri þráður M4-6H í miðjunni, með 0,7 mm halla. Það er aðeins 0,7 mm bil á milli grópsins neðst á þræðinum og þunnvegguðu skelarinnar.
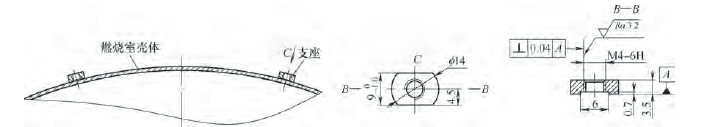
Mynd 1 Brunahólfsstoðbygging
2.2 Vinnsluerfiðleikar
Vinnsluflæði burðarins er sýnt á mynd 2. Ef snittuðum holum burðarins er komið fyrir til vinnslu eftir suðu og hitameðferð, eru nokkrir erfiðleikar [1].
1) Bilið á milli neðsts á snittari holu stuðningsins og skelarinnar er aðeins 0,7 mm, sem getur auðveldlega skemmt yfirborð þunnveggs skeljunnar meðan á vélrænni vinnslu stendur og skapast gæðahætta.
2) Bilið á milli grópsins neðst á snittari holu stuðningsins og skelarinnar er lítið. Meðan á þráðvinnslu stendur er stýrið á krananum stutt, staðsetningin er óstöðug, það er erfitt að slá á þráðinn og það er viðkvæmt fyrir vinnslufrávikum. Ekki er hægt að tryggja lóðréttleika 0.04 mm.
3) Hörku efnisins eftir hitameðhöndlun er 48-52HRC, sem getur auðveldlega valdið kranabrotum við þráðvinnslu. Vegna þráðavandamála er skelin rifin, sem leiðir til mikils framleiðslukostnaðar og gæðaáhættu.
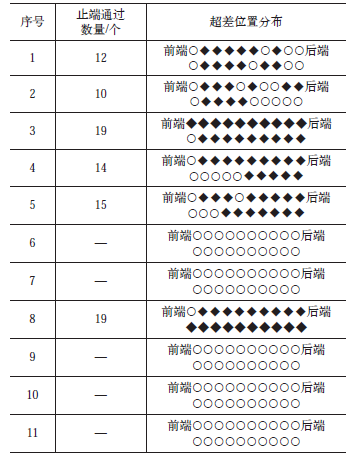
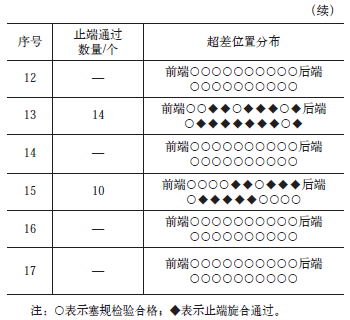
Byggt á ofangreindri greiningu má draga þá ályktun að burðarþræðina þurfi að vinna fyrir suðu og síðan glóða, sandblása, slökkva og herða saman við brunahólfsskelina eftir suðu. Eftir slökkvimeðferð fer yfirborð stuðningsþráðarins undir oxun og það er umfram leifar fest við yfirborð þráðarsniðsins. Ef þráður stuðningsins er unninn á sínum stað fyrir suðu og eftir að brunahólfsskelin hefur verið sameinuð og unnin, notaðu M4-6H krana til að hreinsa umfram efni sem fest er við yfirborð stuðningsþráðarsniðsins. Á sama tíma mun það valda því að oxíðlagið á yfirborði sumra innri þráða sniða stuðningsins falli af. Þegar M4-6H þráðamælir er notaður við skoðun er hæfishlutfallið aðeins 67%. Tölfræðileg greining var gerð á vinnslu M4-6H innri þráða á 17 brunahólfsstoðum, eins og sýnt er í töflu 1. Hvernig á að bæta vinnslunákvæmni stuðningsþráða hefur orðið aðkallandi tæknilegt vandamál í framleiðslu og afhendingu vöru .
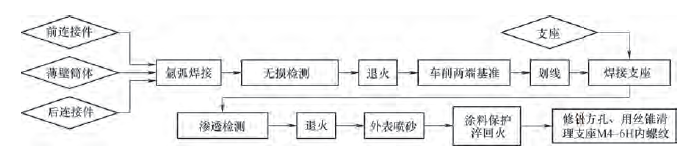
Mynd 2 Vinnsluferlisflæði
Tafla 1 Tölfræði um vinnslu M4-6H innri þráða á 17 brunahólfsskeljum
3 Tæknilegar lausnir og ferliprófanir
3.1 Tæknileg tillaga
Eftir yfirferð, skoðun, greiningu og bilanaleit á ýmsum ferlum við vinnslu á brunahólfsskel og stuðningi er talið að aðalástæðan fyrir því að víddarnákvæmni M4-6H innri þráðar stuðningsins fari yfir staðalinn. er sú að eftir slökkvimeðferð verður yfirborð stuðningsþráðarins oxað og það er umfram leifar fest við yfirborð þráðarsniðsins. Þegar umfram efni á þráðyfirborðinu er hreinsað getur það valdið því að oxíðlagið á yfirborði sumra innri þráða sniða burðarins falli af, sem leiðir til lélegrar nákvæmni M4-6H innri þráðar stuðning.
Byggt á ferligreiningu hafa verið þróaðar tvær ferliáætlanir.
Valkostur 1: Sérsníddu sérhæfðan handkrana, skipt í höfuðkrana og annan krana, og stjórnaðu þvermálsstærð höfuðkranans. Notaðu höfuðkeilu til að slá á þráðinn í ástandi stuðningshlutanna og geyma vinnsluheimild. Eftir hitameðhöndlun á brennsluhólfsskelinni skal nota tveggja keilu snertandi stuðningsþráð til að tryggja endanlega nákvæmni þráðsins.
Valkostur 2: Auka þráðarnákvæmni M4-6H um eitt stig í stöðu stuðningshlutanna, vinna samkvæmt M4-5H, jafna í raun upp mismuninn á M4-6H og M4-5H, og uppfylla kröfur um þráðarnákvæmni [2].
3.2 Prófunarferli og niðurstöður
Fyrsta ferliáætlunin er framkvæmd í þremur þrepum. ① Sérsniðin sérstakur krani (höfuðkrana og annar banki), með fráteknum heimildum fyrir hallaþvermál höfuðkrana sem er {{0}}.30mm, 0.2{ {9}}mm, og 0.10mm, í sömu röð. Notaðu höfuðkeilu til að slá á þráðinn við vinnslu á stuðningshlutunum. ③ Eftir hitameðferð, notaðu tvöfalda keilu til að slá á þráðinn. Vegna mikillar hörku (48-52HRC) efnisins eftir hitameðhöndlun og áhrifa stórrar þvermálsbyggingar brennsluhólfsskeljarnar, eykst erfiðleikarnir við að þræða rekstur, krafturinn er ójafn og skurðarkraftur er líklegur til að víkja frá ásnum. Þegar þvermálsheimildin meðan á tilrauninni stendur er 0,30 mm, er ómögulegt að skera snittari gatið þegar notaður er tveggja keiluþráður; Þegar slegið er með 0,20 mm og 0,10 mm þvermál getur verið frávik á snittari gati eða brot á krananum, sem gerir það erfitt að tryggja gæði vöru [3].
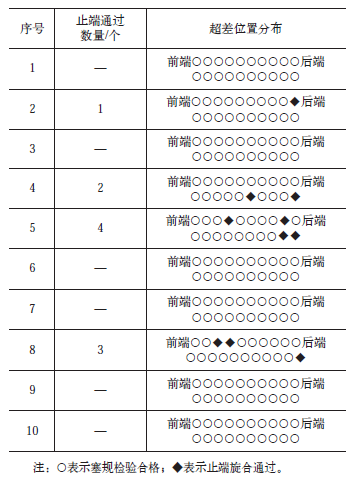
Samkvæmt annarri vinnsluáætluninni er þráðarnákvæmni stuðningsins bætt með einu vinnslustigi. Vinnsluaðstæður M4-6H innri þráða 10 brunahólfsstoða er tölfræðilega greind og gögnin eru sýnd í töflu 2. Nákvæmni þráðar hefur verið bætt til muna og hæfishlutfall vöru hefur aukist úr 67 % í 95%.
Tafla 2 Tölfræði um innri þráð vinnslustuðnings í kerfi 2
3. Greining á niðurstöðum tilrauna
Með því að draga saman og greina tilraunaniðurstöður skema 1 og skema 2, í samræmi við vinnsluaðferð skema 2, hefur hæfishlutfall stuðningsþráðsins verið bætt verulega. M4-7H þráðamælirinn var notaður til að skoða þræði utan vikmarks og allar niðurstöður voru hæfar. Berðu saman nákvæmnisvíddir M4-6H, M4-5H og M4-7H þráða, eins og sýnt er í töflu 3.
Tafla 3 M4 × Nákvæmni stærð 0,7 mm innri þráður (eining: mm)
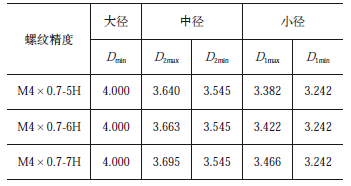
Það má sjá að þvermálsstærð þráðar M4-5H er mm,Þvermálsstærð M4-6H er
 mm,Þvermálsstærð M4-7H er
 mm. Hámarksstærðarfrávik á milli 7H og 6H er 0.032 mm og hámarksfrávik stærðar á milli 6H og 5H er 0.023mm, sem gefur til kynna að þráðarnákvæmni óhæfu stuðningsins fari ekki yfir 0,032 mm. Til að vega upp á móti umburðarlyndi hefur þráðarnákvæmni í raunverulegri vinnslu verið bætt í 5H, með bótaupphæð upp á 0,023 mm, sem getur í grundvallaratriðum uppfyllt kröfur um þráðabætur. Fyrir einstök tilvik þar sem þráðarnákvæmni fer yfir vikmörk má telja að vikmörkin séu mjög lítil, með nákvæmni á milli 6H og 7H [4].
4 Umbótaráðstafanir og staðfesting á ferli
Að flokka vinnslutækniferlið sýnir að vinnsluaðferðin er sanngjörn og framkvæmanleg, í ljósi þess að hæfishlutfall vöru hefur verið bætt verulega. Með greiningu á yfirþolstímanum er talið að ofþol fyrir þráðarnákvæmni stafi af nákvæmum þáttum í vinnsluferlinu. Til að leysa algjörlega vandamálið við nákvæmni leguþráða verða endurbætur á ferli gerðar á eftirfarandi stigum vinnsluferlisins.
1) Þegar slegið er á þræði á tappavélinni mun snældan verða fyrir smá sveiflu. Eftir því sem vinnsludýptin breytist er skurðtíminn við þráðinn tiltölulega langur og smá munur verður á stærð milli munnsins og rótarinnar. Aðferðin við að slá á þráðinn aftan á stuðningsþræðinum er notuð til að vega upp á móti smávægilegum breytingum á munni og rót meðan á vinnsluferlinu stendur [5].
2) Bættu nákvæmni þráðamælisgreiningar. Þráður stuðningsins er enn unninn með M4-5H nákvæmni. Þegar notaður er þráðtappamælir til skoðunar þarf að skrúfað sé að fullu inn og ekki sé skrúfað meira en eina snúning.
3) Í sandblástursferlinu fyrir hitameðferð á brennsluhólfsskelinni er nauðsynlegt að vernda stuðningsþræðina. Breyta þarf fyrri aðferð við að nota M4 skrúfur til verndar og endurhanna þarf sérstaka hlífðarskrúfu með nákvæmni M4-6f. Lengd þráðarins ætti að vera stjórnað innan einnar snúnings til að forðast marga snúninga og slit.
4) Breyttu hreinsunaraðferðinni. Eftir að brunahólfsskeljarsamstæðan hefur verið unnin skaltu nota þjappað loft til að blása af umframefni í snittuðum götunum á burðarbúnaðinum og nota síðan þráðtappamæli M4-6H til að skoða. Ef það kemst ekki framhjá, hreinsaðu það fyrst með M4 skrúfum, hreinsaðu það síðan með snertingu M4-5H og skoðaðu það með þræðimæli M4-6H eftir hreinsun.
Eftir margar ferliprófanir og sannprófanir uppfyllir þráðarnákvæmni stuðningsins að fullu kröfur um nákvæmni vöru og hæfishlutfall vöru hefur verið aukið í 100%, sem leysir algjörlega vandamálið um þráðarnákvæmni stuðningsins.
5 Niðurstaða
Til að tryggja mikla áreiðanleika stuðningsþráða eftir suðu og hitameðferð, eru eftirfarandi ráðstafanir gerðar til að stjórna nákvæmni þráðar.
1) Bættu þráðarnákvæmni um eitt stig við vinnslu í hlutastöðu og stilltu þráðarnákvæmni stuðningsins frá M4-6H til M4-5H.
2) Við vinnslu stuðningsþráðsins er hann unninn frá suðuyfirborðinu (bakinu) og eftir hitameðferð og slökkvun er hann skoðaður að framan til að jafna víddarmuninn á munni og rót meðan á vinnslu stendur.
3) Sérstakar hlífðarskrúfur eru hannaðar fyrir sandblástursferlið til að draga úr þjöppun á snittari holum.
Með því að taka upp ýmsar tæknilegar ráðstafanir hefur nákvæmni þráðavinnslu verið stjórnað og áreiðanleiki þráðatenginga metinn með eldflaugaflugprófum. Vörugæði eru stöðug og áreiðanleg.


