


Hvað er tappafræsing? Hver er notkunin í vinnslu?
Stökkfræsing, einnig þekkt sem Z-ás fræsun, er ein áhrifaríkasta vinnsluaðferðin til að ná háum skurðarhraða málmskurði. Fyrir yfirborðsvinnslu, grópskurð og vinnslu með stóru yfirhengi verkfæra fyrir efni sem erfitt er að vinna er vinnsluskilvirkni innskotsfræsingaraðferðarinnar mun meiri en hefðbundinnar endaflatfræsingaraðferðar. Reyndar, þegar nauðsynlegt er að skera hratt af mikið magn af málmefnum, getur notkun innsetningarfræsingaraðferðarinnar stytt vinnslutímann um meira en helming.
Kostir
Að auki hefur rifafræsing einnig eftirfarandi kosti:
① Getur dregið úr aflögun vinnustykkis; ② Það getur dregið úr geislamyndaskurðarkraftinum sem verkar á mölunarvélina, sem þýðir að slitinn snælda er enn hægt að nota til innsetningarfræsingar án þess að hafa áhrif á vinnslugæði vinnustykkisins; ③ Yfirhangandi lengd skurðarverkfærisins er tiltölulega löng, sem er mjög gagnlegt til að mala gróp eða yfirborð vinnustykkisins; ④ Hægt að ná grópskurði fyrir háhita málmblöndur (eins og Inconel). Innsetningarfræsingaraðferðin hentar mjög vel fyrir grófa vinnslu á mygluholum og er mælt með því fyrir skilvirka vinnslu flughluta. Einn sérstakur tilgangur er að setja inn og fræsa túrbínublöð á þriggja ása eða fjögurra ása fræsarvélar, sem venjulega krefst sérhæfðra véla.
Starfsregla
Þegar túrbínublöð eru fræsuð er hægt að fræsa frá toppi vinnustykkisins alla leið niður að rót vinnustykkisins. Með því einfaldlega að þýða XY planið er hægt að vinna afar flóknar yfirborðsrúmfræði. Þegar innsetningarfræsing er útfærð myndast skurðbrún fræsarans með því að skarast snið hvers blaðs og dýpt ísetningarfræsingarinnar getur náð 250 mm án titrings eða aflögunar. Skurðstefna verkfærisins miðað við vinnustykkið getur verið annað hvort niður eða upp, en niðurskurður er almennt algengari. Þegar hallandi yfirborð er fræsað hreyfist fræsarinn í samsettri hreyfingu meðfram stefnu Z-áss og X-ás. Við ákveðnar vinnsluaðstæður er einnig hægt að nota kúlulaga fræsara, yfirborðsfræsara eða aðrar fræsur til að fræsa rifa, fræsandi snið, fræsunarhalla, millihola og aðrar gerðir af vinnslu.
Gildandi umfang
Sérstakar innleggsfræsir eru aðallega notaðir fyrir grófa eða hálfnákvæma vinnslu. Þeir geta skorið í íhvolfa hluta vinnustykkisins eða skorið meðfram brún vinnustykkisins, auk þess að mala flókin geometrísk form, þar með talið rótargröft. Til að tryggja stöðugt skurðarhitastig nota allir skaftfræsir innri kæliaðferð. Hönnun skurðarhluta og blaðs á fræsaranum gerir það kleift að skera í vinnustykkið í ákjósanlegu horni. Venjulega er horn skurðbrúnar fræsarans 87 gráður eða 90 gráður og straumhraðasviðið er 0,08~0,25 mm/tönn. Fjöldi blaða sem eru klemmdar á hvern fræsara fer eftir þvermáli fræsarans, til dæmis eitt þvermál φ 20mm fræsari getur sett upp 2 blað, en f125mm fræsari í þvermál getur sett upp 8 blað. Til að ákvarða hvort vinnsla tiltekins vinnustykkis sé hentugur til að nota innsetningarfræsingaraðferðina, ætti aðallega að íhuga kröfur vinnsluverkefnisins og eiginleika vinnsluvélarinnar sem notuð er. Ef vinnsluverkefnið krefst mikils málmflutningshlutfalls getur notkun innsetningarfræsingaraðferðarinnar stytt vinnslutímann verulega.
Önnur hentug atburðarás til að nota innskotsfræsingaraðferðina er þegar vinnsluverkefnið krefst stærri áslengdar á verkfærinu (eins og að fræsa stór holrúm eða djúpar rifur). Vegna árangursríkrar minnkunar á geislamyndaður skurðarkrafti með því að nota innskotsfræsingaraðferðina hefur það meiri vinnslustöðugleika samanborið við hliðarfræsingaraðferðina. Að auki, þegar erfitt er að ná þeim hlutum sem þarf að skera á vinnustykkið með hefðbundnum mölunaraðferðum, má einnig íhuga innsetningarfræsingaraðferðina. Þar sem innsetningarfresari getur skorið málm upp á við getur hann fræsað út flókin rúmfræðileg form.
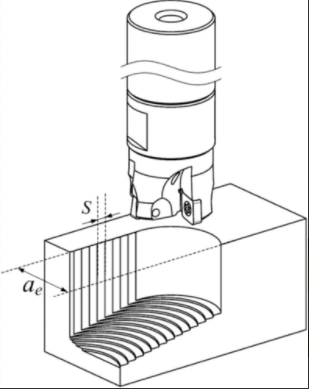
Frá sjónarhóli nothæfis véla, ef kraftur vinnsluvélarinnar sem notaður er er takmarkaður, er hægt að íhuga innsetningarfræsingaraðferðina. Þetta er vegna þess að krafturinn sem þarf fyrir innskotsfræsingu er minni en fyrir spíralfræsingu, svo það er hægt að nota gamlar eða kraftlitlar vélar til að ná meiri vinnsluskilvirkni. Til dæmis er hægt að ná djúpri grópfræsingu á 40 stiga vélarvél, en þessi tegund véla er ekki hentug til að nota langbrún spíralfræsi til vinnslu, vegna þess að geislamyndaskurðarkrafturinn sem myndast við spíralfræsingu er tiltölulega mikill, sem getur auðveldlega valdið titringi í spíralfræsinu.
Vegna lágs geislamyndaðs skurðarkrafts við innfræsingu hentar hann mjög vel til notkunar í gamaldags vélar með slitnum snældalegum. Innsetningarfræsingaraðferðin er aðallega notuð fyrir grófa eða hálfnákvæma vinnslu, og lítið ásfrávik sem stafar af sliti á vélarskaftskerfinu mun ekki hafa veruleg áhrif á vinnslugæði. Sem ný tegund af CNC vinnsluaðferð hefur innsetningarfræsingaraðferðin sett fram nýjar kröfur fyrir CNC vinnsluhugbúnað.


