


Hver er ástæðan fyrir kringlunarvillunni í vinnslustöðinni? Hvernig á að stilla?
Til að bregðast við tíðum hlutum sem fara yfir umburðarlyndi vegna kringlunarvillna í vinnsluferli vinnslustöðva, til að forðast slík vandamál, eru ástæðurnar fyrir kringlunarvillum greindar og hvernig á að bæla slík vandamál í raunverulegri vinnslu véla til að tryggja Fjallað er um nákvæmniskröfur hlutavinnslu.
Roundness villa vísar til breytileika raunverulegs hrings hlutarins sem er mældur innan sama þversniðs snúnings líkamans samanborið við kjörhringinn. Við langvarandi notkun CNC véla, geta kúluskrúfur, stýrisbrautir og legur orðið fyrir einhverju sliti. Á sama tíma geta þættir eins og ófullnægjandi viðhald, skortur á smurningu og stórar verkfæraskurðir aukið slit á vélrænum íhlutum, sem leiðir til hraðari rýrnunar á geometrískri nákvæmni CNC búnaðar. Þetta eru allt þættir sem valda kringlunarskekkjum. Óstöðug kraftmikil viðbrögð og ófullkomin servó hagræðing CNC kerfa geta einnig haft áhrif á kringlunarvillu CNC véla.
Almennt, í hagnýtri beitingu véla, er hægt að greina hringleikavillu vinnslubúnaðar í gegnum kúlu- og stangarprófara eða innbyggða hringleikaprófunaraðgerð búnaðarins. Hringprófunaraðgerð Siemens 840Dsl CNC kerfisins getur líkt eftir vinnslu í gegnum CNC forrit án þess að þurfa að klippa hluta. Með öflugri tölvuafli og stöðuviðmiðunaraðgerð CNC kerfisins er hægt að mæla raunverulegar og fræðilegar kringlunarvillur vélbúnaðarins. Með því að greina mismunandi grafík sem fæst með hringleikaprófun er hægt að ákvarða ástæður mismunandi villna og aðlögunaraðferðir fyrir slíkar villur. Helstu orsakir kringlunarvillna eru almennt stór öfug úthreinsun á milliásnum, öfug stökk, servómisræmi, tveir innskotsásar sem eru ekki hornréttar og titringur véla. Með því að taka Siemens 840Dsl CNC kerfið sem dæmi verður eftirfarandi útskýrt.
einn
Afturúthreinsunarvilla
Öfug úthreinsunarvilla vélar vísar til andstæða úthreinsunar vélaskaftsins, sem endurspeglast almennt í helixhorni skrúfunnar í hálflokuðu CNC kerfi. Þó að akstursmótorinn reki skrúfuna til að snúa við innan ákveðins horns, þarf vinnubekkurinn samt að bíða eftir að bilið á milli skrúfunnar og hnetunnar sé útrýmt áður en það getur farið aftur á bak. Þessi úthreinsun er andstæða úthreinsun vélaskaftsins, sem endurspeglast almennt í helixhorni skrúfunnar. Munurinn á skipunargildi og raunverulegu hreyfimagni þegar ásinn er í öfugri hreyfingu er andstæða úthreinsunarvillugildi ás.
(1) Áhrif öfugs úthreinsunar á kringlunarvillu geta haft áhrif á staðsetningarnákvæmni og endurtekna staðsetningarnákvæmni vélbúnaðarins, dregið úr vinnslunákvæmni CNC vélaverkfæra og valdið kringlunarvillu meðan á mölunarferli vinnslustöðvarinnar stendur. Þegar Y-ásinn er í öfugri hreyfingu, vegna tilvistar öfugs úthreinsunar, mun það valda því að Y-ásinn verður á eftir X-ásnum fyrir innskotshreyfingu, sem leiðir til mölunarferlisins eins og sýnt er á mynd 1.
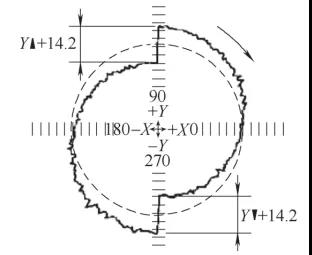 Mynd 1 Roundness villa sem stafar af andstæða úthreinsun
(2) Mæling og aðlögun öfugúthreinsunar hefur ýmsa þætti sem hafa áhrif á villu í öfuga úthreinsun vélaskafts. Allar vélrænar tengingar milli akstursmótorsins og hreyfanlegra hluta munu hafa úthreinsun, og ástæðurnar fyrir andstæða úthreinsun vélaskaftsins eru hvort tenging mótorsins við skrúfuna sé laus, framleiðsluvilla kúluskrúfunnar, hvort forspenning skrúfunnar er of þétt eða of laus, og hvort tengingin á milli skrúfuhnetunnar og hreyfihlutans sé þétt. Fyrir úthreinsun sem ekki er hægt að útrýma í vélræna hlutanum er nauðsynlegt að bæta upp fyrir andstæða úthreinsun í CNC kerfinu.
Eins og sýnt er á mynd 2, er öfug úthreinsunarmæling framkvæmd með því að festa stöðu með segulmælahaldara, þrýsta skífumælishausnum á fasta stöðu á vinnuborðinu þar sem skaftið á að mæla, núllstilla mælikvarða skífunnar, halda áfram að hreyfast. straumskaftið í sömu átt í ákveðna vegalengd, færa skaftið í gagnstæða átt í upphafsstöðu, lesa muninn A á skífumælinum. Meðalgildið sem fæst eftir 7 mælingar er öfug úthreinsunarvilla skaftsins, það er A=(A1+A2+A3+A4+ A5+A6+A7)/7. Með því að skrifa mælt og reiknað gildi A inn í samsvarandi ásfæribreytu MD32450 er hægt að útrýma andstæða úthreinsun þessa áss. Með því að bæta upp fyrir andstæða úthreinsun skaftsins er hægt að bæta nákvæmni fóðurskaftsins á áhrifaríkan hátt til að tryggja nákvæmni innskotshreyfingar og í raun bæta kringlunarskekkju.
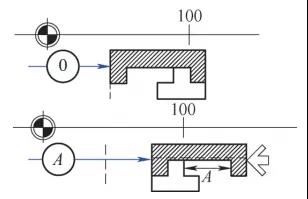 Mynd 2 Mæling á úthreinsun til baka
tveir
Titringur á matarskafti véla
Titringurinn sem myndast við CNC vinnslu hefur ekki aðeins áhrif á kraftmikla nákvæmni vélbúnaðarins heldur dregur einnig úr útlínurnákvæmni vinnsluhlutanna, eykur yfirborðsgrófleikagildi og hefur jafnvel áhrif á endingartíma verkfæra og vélar þegar titringurinn er alvarlegt. (1) Orsakir titrings og áhrif hans á kringlunarvillu í CNC vélbúnaðarfóðrunarkerfum eru aðallega af þremur ástæðum: Í fyrsta lagi léleg smurning á milli hreyfanlegra hluta, aukin núningsviðnám á hreyfanlegum hlutum, sem getur auðveldlega valdið skrið og titringi í fóðurskaft; Í öðru lagi er heildarstífleiki vélrænni flutningskeðjunnar á milli drifbúnaðar fóðurkerfisins og hreyfanlegra hluta léleg; Þriðja málið er að í CNC kerfum með lokuðum lykkjum stafa kerfissveiflur af of mikilli ávinningsstillingum fyrir stöðu, hraða og straumlykkjur, auk óeðlilegra breytustillinga fyrir hröðun. Í umsóknarferli CNC véla eru orsakir titrings venjulega yfirgripsmiklar og ætti að rannsaka þær einn í einu. Eins og sýnt er á mynd 3, þegar straumskaft vélbúnaðarins titrar, mun verkfærið og vinnustykkið upplifa reglubundið stökk og vélað yfirborð vinnustykkisins mun af handahófi framleiða rönd með sömu tíðni titrings á rúminu. Það hefur áhrif á útlínurnákvæmni og yfirborðsgrófleika vinnustykkisins.
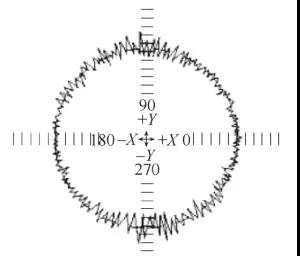 Mynd 3 Roundness villa af völdum axial titrings
(2) Aðferðin við að bæla titring á matarskafti í CNC vélbúnaði veldur venjulega titringi á skafti vélarinnar vegna ósamræmdra rafvélakerfis. Tilgangurinn með hagræðingu aksturs er að ná sem bestum samsvörun rafvélakerfisins og fá þannig bestu og stöðugustu afköst. Eins og sýnt er á mynd 4 inniheldur servódrif vélaássins þrjár endurgjöfarlykkjur, nefnilega stöðulykkju, hraðalykkju og straumlykkju. Þegar fóðurskaftið titrar er fyrsta skrefið að athuga hvort vélræna kerfið hafi góða smurningu og hvort flutningskeðjan hafi nægilega stífleika; Í öðru lagi ætti að framkvæma frekari hagræðingu servómótorsins út frá vélrænni viðhaldsaðstæðum. Hægt er að framkvæma handvirka fínstillingu með því að stilla stöðulykkjuaukningsbreytuna MD32200 og hraðalykkjuaukningsbreytuna 1407 þar til servóskaftið titrar ekki og hreyfingin er stöðug.
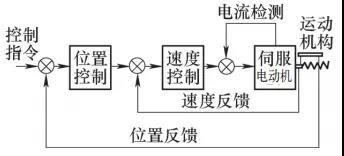 Mynd 4 Servo System Block Skýringarmynd
þrír
Ósamræmi milli víxláss servóávinnings
Fjarlægðin milli hvers áss vinnslustöðvarinnar ætti að vera nákvæmlega sú sama meðan á hringrásinni stendur. Ef mölunarferlið breytir hring í sporbaug, eins og sýnt er á mynd 5, gefur það til kynna að aðalásinn sé á undan minniásnum við innskotshreyfingu ásanna tveggja. Fyrir vélar sem hafa verið notaðar í mörg ár er fyrsta skrefið að skoða vélræna uppbyggingu milliskafts vélarinnar, hvort flutningsbúnaðurinn sé laus og hvort slitið sé mikið. Athugaðu forherðingu á skrúfunni og legunni til að stilla úthreinsun og bættu upp fyrir öfuga úthreinsunina. Eftir að búið er að útrýma ofangreindum vandamálum þarf að endurstilla ávinninginn á víxlskaftunum tveimur til að tryggja að hröðunarfæribreytan MD32300 og stöðuhringastyrkurinn MD32200 á víxlskaftunum tveimur séu í samræmi.
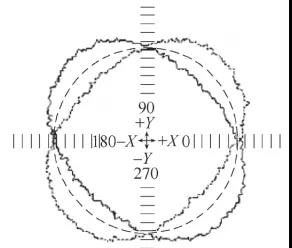 Mynd 5: Ósamræmi ávinningur sem veldur sporbaug
fjögur
Öfugt stökk
Bakstökk vísar til þess þegar vélaás hreyfist í gagnstæða átt og ásinn flýtir úr neikvæðum hraða í jákvæðan hraða. Þegar áshraðinn fer í gegnum 0 breytist ástand núningskrafts úr kyrrstæðum núningskrafti í kvikan núningskraft. Krafturinn sem krafist er er meiri en venjuleg hreyfing, sem veldur skammtíma seigfljótandi hléi við bakstöðu vegna breytinga á stöðu núningskrafts.
(1) Áhrif öfugstökkvillu á kringlunarvillu Í mölunarferli vinnslustöðvar, þegar skaftið er fyrir utan fjórðunginn, breytist stefna skafthraðans, skaftið byrjar frá núllhraða og núningskraftsástandið breytist í samræmi við það, sem óhjákvæmilega hefur í för með sér öfugt stökk. Þegar annar af milliásunum tveimur hefur náð hámarksgildi sínu á meðan hraði hins ásinns er 0, verður stutt tímabil af stöðnun sem leiðir til útlínuskekkna. Eins og sýnt er á mynd 6 hefur hringurinn fjögur skörp horn í fjórðungnum, sem er öfug stökkvilla sem stafar af kyrrstöðu núningi.
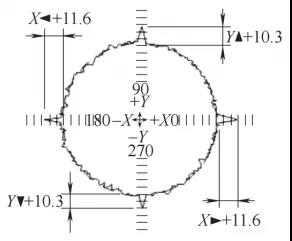 Mynd 6 Roundness villa af völdum bakstökk villa
(2) Aðlögunaraðferðin fyrir afturstökk er aðallega vegna breytinga á núningsástandi. Þess vegna, þegar öfugt stökk á sér stað, ætti að bæta núningsuppbót við innskotsskaftið. Í Siemens CNC kerfi er núningsuppbót ákvörðuð af núningsjöfnunargildinu MD32520 og núningsjöfnunartímafastanum MD32540.
For the adjustment of reverse jump, first set MD32500=1 (effective friction compensation), and then adjust the friction compensation value MD32520 and friction compensation time constant MD32540 corresponding to the jump axis. The size of the two parameter values can be adjusted according to Figure 7, and the impact on the quadrant point can be eliminated until the sharp point is crossed. It should be noted that the compensation value set should not be too large. When MD32520>150mm/min and MD32540>0.015s, það er nauðsynlegt að athuga fyrst hvort vélræna sendingin sé góð, hvort hraðalykkjuaukning og samþættingartími séu sanngjarnir. Of mikil truflanir á núningi geta haft neikvæð áhrif á yfirborðsgæði.
 Mynd 7 Núningsbætur Tilvísun
fimm
eftirmála
CNC vélar eru fullkomin lífræn heild og stjórnun vélrænna, raf- og vökvakerfa er samtengd og hefur gagnkvæm áhrif. Þess vegna ætti að vera heildarhugmynd og reynsla við greiningu og lausn á þeim þáttum sem hafa áhrif á kringlunarskekkju og framkvæma ætti marga þætti uppgötvunar, greiningar og greininga þar til grunnorsök bilunarinnar er greind.


