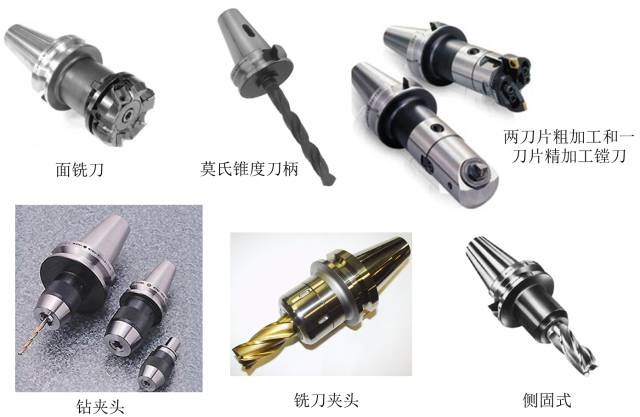
Veistu hversu mörg mismunandi verkfærahandföng eru í CNC vinnslustöðvum?
Þó að ég eigi við hnífaskaft á hverjum degi, veistu hvað 7:24 í BT hnífahandföngum þýðir? Hverjir eru staðlarnir fyrir BT, NT, JT, IT og CAT? Í dag skulum við tala um þekkingu á tólahaldara vinnslumiðstöðva.
Verkfærahaldarinn er tengihluti milli vélar og skurðarverkfæris og það er lykilhlekkur sem hefur áhrif á sammiðju og kraftmikið jafnvægi. Það ætti ekki að líta á það sem almennan þátt. Sammiðja getur ákvarðað hvort skurðarmagn hvers skurðarhluta sé einsleitt þegar tólið snýst í eina snúning; Kvikt ójafnvægi meðan á snúningi snúningsins stendur mun mynda reglulega titring.
einn
Skipt í tvo flokka miðað við snælda mjókkandi gatið
Samkvæmt mjókkun snældaverkfæraholsins í vinnslustöðinni er því venjulega skipt í tvo flokka:
1) SK alhliða verkfærahaldari með taper 7:24
2) HSK tómarúmshaldari með 1:10 mjósn
SK alhliða verkfærahaldari með taper 7:24
7:24 vísar til mjókkunar 7:24 fyrir verkfærahandfangið, sem er aðskilin keilulaga yfirborðsstaða og hefur lengra mjóhandfang. Yfirborð keilunnar gegnir tveimur mikilvægum hlutverkum samtímis, nefnilega nákvæmri staðsetningu verkfærahaldarans miðað við snælduna og að ná að klemma verkfærahaldara.
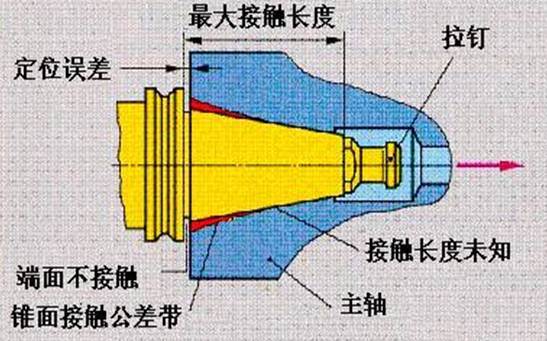
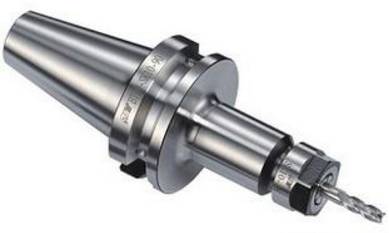
Kostir:
Ekki sjálflæsandi, getur náð hraðri hleðslu og affermingu verkfæra; Framleiðsla verkfærahaldara krefst aðeins mikillar nákvæmni vinnslu á keiluhorninu til að tryggja nákvæmni tengingarinnar, þannig að kostnaður við verkfærahaldara er tiltölulega lágur.
Ókostir:
Þegar snúningur er á miklum hraða mun taper gatið á framenda snældunnar stækka og umfang stækkunarinnar eykst með aukningu á snúningsradíus og hraða. Stífleiki taper tengingarinnar mun minnka og undir áhrifum togstangarspennunnar mun axial tilfærsla á handfangi verkfæra einnig breytast. Radial stærð verkfærahaldarans breytist í hvert skipti sem skipt er um verkfæri, sem leiðir til óstöðugrar nákvæmni við endurtekna staðsetningu.
Venjulega eru fimm staðlar og forskriftir fyrir alhliða verkfærahaldara með mjókkum 7:24:
1) Alþjóðlegur staðall IS0 7388/1 (vísað til sem IV eða IT)
2) Japanskur staðall MAS BT (skammstafað sem BT)
3) Þýskur staðall DIN 2080 gerð (skammstafað sem NT eða ST)
4) American Standard ANSI/ASME (skammstafað sem CAT)
5) DIN 69871 gerð (skammstafað sem JT, DIN, DAT eða DV)
Aðferð til að herða:
NT verkfærahandfangið er hert með togstöng á hefðbundnum verkfærum, einnig þekkt sem ST í Kína; Hinar fjórar tegundir verkfærahaldara eru allar hertar á vinnslustöðinni í gegnum togpinnana á enda verkfærahaldarans.
Alhliða:
1) Sem stendur eru tveir algengustu verkfærahaldararnir í Kína DIN 69871 (þ.e. JT) og japanska MAS BT;
2) Verkfærahaldarann í DIN 69871 er einnig hægt að setja upp á vélar með ANSI/ASME mjókkandi holum fyrir snældu;
3) Einnig er hægt að setja alþjóðlega staðalinn IS0 7388/1 verkfærahaldara á vélar með DIN 69871 og ANSI/ASME mjókkandi holum, þannig að með tilliti til alhliða, IS0 7388/1 verkfærahaldara er það besta.
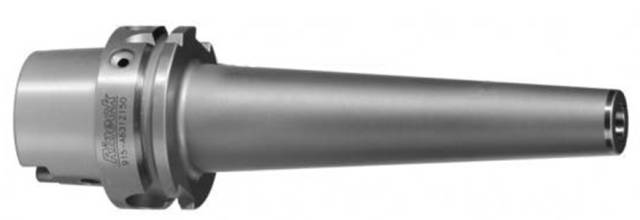
HSK tómarúmshaldari með taper 1:10
HSK tómarúmshaldarinn byggir á teygjanlegri aflögun verkfærahaldarans, sem snertir ekki aðeins 1:10 keilulaga yfirborð verkfærahaldarans við 1:10 keilulaga yfirborð vélsnældaholsins, heldur snertir hún einnig flansyfirborðið. verkfærahaldarans með snældufletinum. Þetta tvíhliða snertikerfi er betra en 7:24 alhliða verkfærahaldara í háhraðavinnslu, tengingarstífleika og tilviljunarnákvæmni.
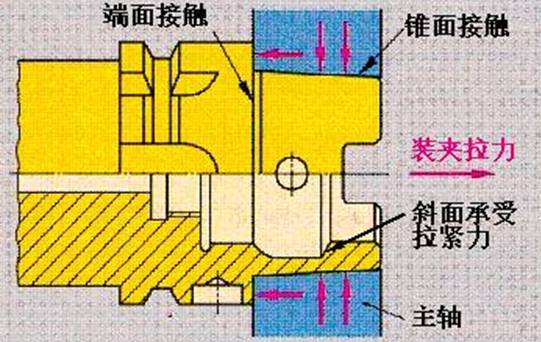
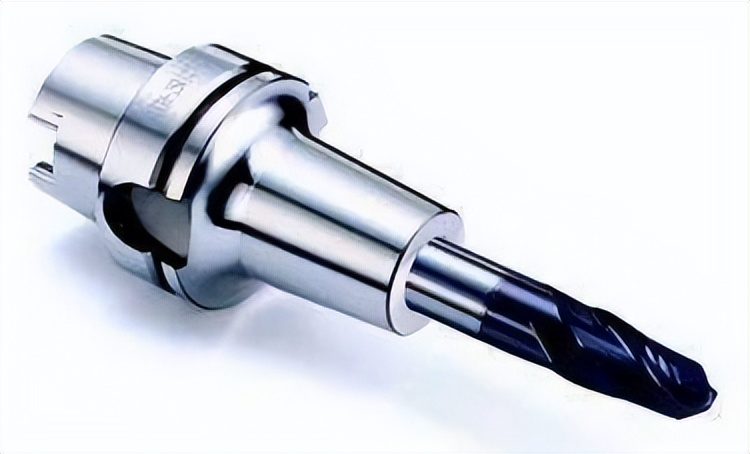
HSK tómarúmshaldarar geta bætt stífleika og stöðugleika kerfisins, sem og nákvæmni vörunnar við háhraða vinnslu, og stytt tíma til að skipta um verkfæri. Þeir gegna mikilvægu hlutverki í háhraða vinnslu og aðlagast vélarsnældahraða allt að 60.000 snúninga á mínútu. HSK verkfærakerfið er mikið notað í framleiðsluiðnaði eins og flug-, bíla- og nákvæmnismótum.
HSK verkfærahaldarar koma í ýmsum forskriftum eins og A, B, C, D, E og F, þar á meðal eru A, E og F almennt notaðir á vinnslustöðvum (sjálfvirk verkfæraskipti).
Stærsti munurinn á gerð A og gerð E:
1) Gerð er með flutningsgróp en E gerð ekki. Svo tiltölulega séð, tegund A hefur stærra flutningstog og er hægt að nota til að klippa mikið. Togið sem E-gerðin sendir er tiltölulega lítið og aðeins hægt að nota til að klippa létt.
2) Til viðbótar við flutningsgrópina hefur A-gerð handfangið einnig handvirk festingargöt, stefnuróf osfrv., þannig að jafnvægið er tiltölulega lélegt. Og E-gerðin gerir það ekki, þannig að E-gerðin hentar betur fyrir háhraða vinnslu. Aðbúnaður E-gerð og F-gerð er algjörlega eins, en munurinn er sá að keila F-gerðar handfangsins, einnig þekkt sem E-gerð og F-gerð handfang (eins og E63 og F63), er ein. stærð minni. Það er að segja að flansþvermál E63 og F63 eru bæði φ 63, en keilustærð F63 er aðeins sú sama og E50. Þannig að miðað við E63 hefur F63 meiri hraða (minni spindla legur).
tveir
Uppsetningarform handfangsins
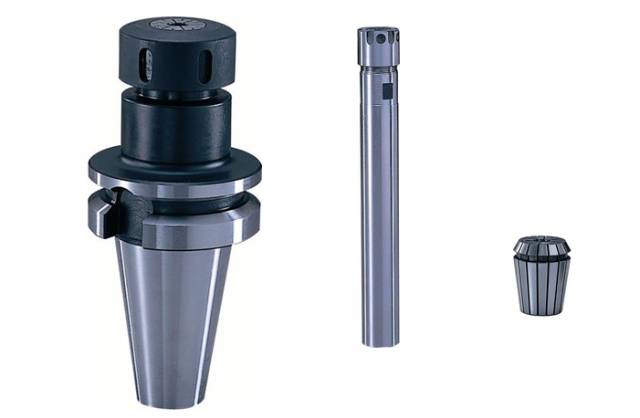
Handfang fyrir gormspennu
Aðallega notað til að klemma beint skaft skurðarverkfæri og verkfæri eins og bora, fræsur, krana osfrv. Teygjanleg aflögun festigormsins er 1 mm og klemmasviðið er innan þvermáls 0.{{2 }}mm.
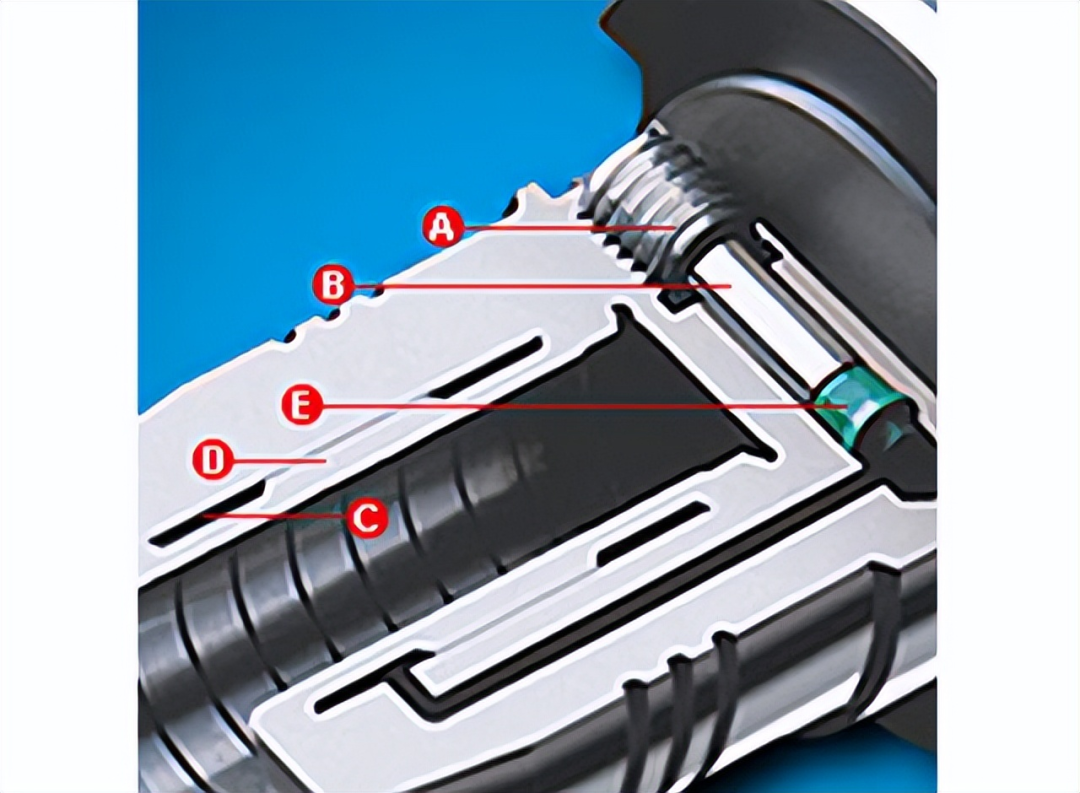
Vökvaspenna
A - Herðið læsiskrúfuna með því að nota innsexlykil;
B - Læstu stimplinum og þrýstu vökvamiðlinum inn í stækkunarhólfið;
C - Þensluhólf, þrýstingur myndaður af vökvaþjöppun;
D - Þunn stækkunarfóðrið, sem staðsetur og umvefur miðju klemmstöngarinnar á meðan á læsingunni stendur.
E - Sérstakir þéttingaríhlutir tryggja fullkomna þéttingu og langan endingartíma.
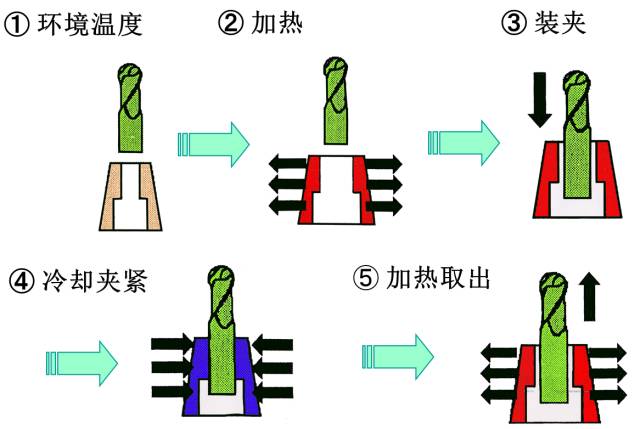
Upphitunarhnífshandfang
Notaðu innleiðsluhitunartækni til að hita klemmusvæði verkfæra á verkfærahaldaranum, þannig að þvermál þess stækkar, og settu síðan kalda verkfærahaldarann í heita verkfærahaldarann. Hitaverkfærahaldarinn hefur sterkan klemmukraft og gott kraftmikið jafnvægi, sem gerir það hentugt fyrir háhraða vinnslu. Mikil nákvæmni í endurtekinni staðsetningu, venjulega innan 2 μ Innan m, geislamyndahlaup er innan 5 μ Innan m; Góð gróðurvarnargeta og truflanir við vinnslu. Hins vegar er hver forskrift verkfærahaldara aðeins hentug til að setja upp verkfæri með einu þvermáli og þarf að setja upp hitunarbúnað.
Meginreglan um klemmu fyrir hitaminnkandi verkfærahaldara:
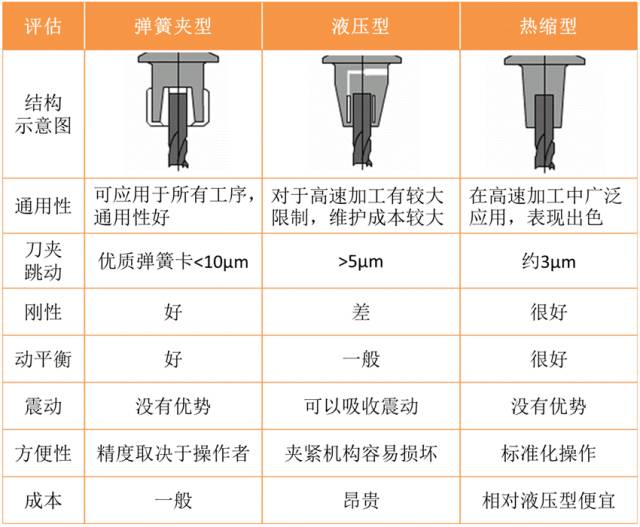
Alhliða mat og samanburður á hnífahandföngum:
Aðrar gerðir af hnífshandföngum