


Hversu margar algengar yfirborðsmeðferðaraðferðir þekkir þú?
Yfirborðsmeðferð er ferli aðferð til að mynda yfirborðslag á yfirborði undirlagsefnis sem hefur mismunandi vélræna, eðlisfræðilega og efnafræðilega eiginleika en undirlagið. Tilgangur yfirborðsmeðferðar er að uppfylla kröfur um tæringarþol, slitþol, skraut eða aðrar sérstakar aðgerðir vörunnar. Í dag munum við deila nokkrum algengum yfirborðsmeðferðaraðferðum og sjá hversu margar þú þekkir ~
1, pússun
Fæging vísar til þess ferlis að nota vélræna, efnafræðilega eða rafefnafræðilega krafta til að draga úr yfirborðsgrófleika vinnustykkis til að fá bjart og flatt yfirborð. Það er ferlið við að breyta yfirborði vinnustykkis með því að nota fægiverkfæri og slípiefni eða önnur fægiefni. Fæging getur ekki bætt víddar- eða rúmfræðilega nákvæmni vinnustykkisins, heldur miðar það frekar að því að fá slétt yfirborð eða spegilgljáa, stundum einnig notað til að útrýma gljáa (útrýmingarhættu). Venjulega eru fægihjól notuð sem fægiverkfæri. Fægingarhjól eru venjulega gerð með því að stafla mörgum lögum af striga, filti eða leðri, með hringlaga málmplötum klemmdar á báðum hliðum. Felgur hjólsins er húðaður með fægiefni sem er jafnt blandað með örslípiefni og fitu. Við slípun þrýstir háhraða snúnings fægihjólið (með ummálshraða sem er yfir 20 metrar/sekúndu) að vinnustykkinu, sem veldur því að slípiefnið rúlla og skera örlítið á yfirborð vinnustykkisins, þannig að björt vinnsluyfirborð. Yfirborðsgrófleiki getur almennt náð Ra0.63-0.01 míkrómetrar; Þegar notuð eru ekki feit matt fægiefni er hægt að matta bjarta yfirborðið til að bæta útlitið. Fyrir mismunandi fægjaferli: gróft fægja (grunnfægingarferli), millifægingu (nákvæmni vinnsluferli) og nákvæmni fægja (fægjaferli), val á viðeigandi fægihjól getur náð bestu fægiáhrifum og bætt skilvirkni fægja.
2, Sandblástur
Ferlið við að þrífa og hrjúfa yfirborð undirlagsins með því að nýta áhrif háhraða sandflæðis. Með því að nota þjappað loft sem kraft myndast háhraða þota geisla til að úða efnum (kopargrýtissandi, kvarssandi, demantssandi, járnsandi, Hainan sand) á miklum hraða á yfirborð vinnustykkisins sem á að meðhöndla, sem veldur breytingum í útliti eða lögun ytra yfirborðs vinnustykkisins. Vegna áhrifa og skurðaráhrifa slípiefna á yfirborð vinnustykkisins fær yfirborð vinnustykkisins ákveðinn hreinleika og mismunandi grófleika, sem bætir vélrænni eiginleika yfirborðs vinnustykkisins. Þess vegna er þreytuþol vinnustykkisins bætt, viðloðunin milli það og húðunin eykst, endingartími húðarinnar er aukinn og það er einnig gagnlegt fyrir jöfnun og skreytingu húðarinnar.

III vírateikning
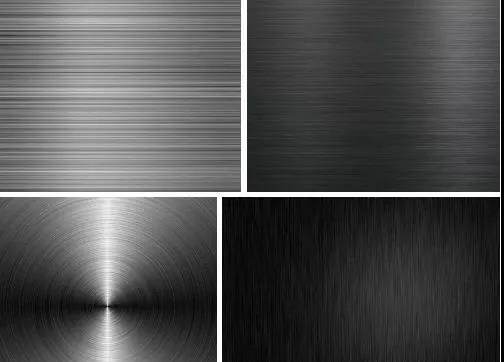
Það er yfirborðsmeðferð sem myndar línur á yfirborði vinnuhluta með því að mala vörur til að ná fram skreytingaráhrifum. Samkvæmt mismunandi mynstrum eftir teikningu er hægt að skipta því í: beina teikningu, óreglulega teikningu, gára og spíralteikningu. Yfirborðsvírteiknimeðferð er yfirborðsmeðferð sem myndar línur á yfirborði vinnuhluta með því að mala vörur til að ná fram skreytingaráhrifum. Vegna getu þess til að endurspegla áferð málmefna, hefur yfirborðsvírteikning náð vaxandi vinsældum og víðtækri notkun meðal notenda.
4, Anodization
Rafgreiningaroxunarferli þar sem yfirborði áls og álblöndu er venjulega umbreytt í lag af oxíðfilmu, sem hefur verndandi, skreytingar og aðra hagnýta eiginleika. Byrjað er á þessari skilgreiningu, anodizing á áli felur aðeins í sér ferlið við að búa til anodized filmu. Með því að nota málm- eða álhluti sem rafskaut myndast oxíðfilma á yfirborði þeirra með rafgreiningu. Málmoxíðfilmur breyta yfirborðsástandi og eiginleikum, svo sem yfirborðslitun, bæta tæringarþol, auka slitþol og hörku og vernda málmyfirborðið. Til dæmis felst rafskaut að setja ál og málmblöndur þess í samsvarandi raflausn (eins og brennisteinssýru, krómsýru, oxalsýra o.s.frv.) sem rafskaut og framkvæma rafgreiningu við sérstakar aðstæður og ytri straum. Anodized ál eða málmblöndur þess eru oxuð og myndar þunnt lag af áloxíði á yfirborðinu, með þykkt 5-30 míkron. Harða anodized oxíðfilman getur náð 25-150 míkronum. Anodized ál eða málmblöndur þess bæta hörku þeirra og slitþol og ná 250-500 kílógrömm á fermillímetra. Þeir hafa góða hitaþol, hátt bræðslumark 2320K fyrir harðar anodized oxíðfilmur, framúrskarandi einangrunareiginleika og sundurliðunarspennuþol allt að 2000V, sem eykur tæringarþol þeirra ω= 0.03 NaCl saltúði tærir ekki í þúsundir klukkustunda. Þunnt oxíðfilman inniheldur mikinn fjölda örhola, sem geta aðsogað ýmis smurefni og henta til framleiðslu á vélarhólkum eða öðrum slitþolnum hlutum; Himnu örholurnar hafa sterka aðsogsgetu og hægt er að lita þær í ýmsa fallega og líflega liti. Málmar sem ekki eru járn eða málmblöndur þeirra (eins og ál, magnesíum og málmblöndur þeirra) geta farið í gegnum rafskautsmeðferð, sem er mikið notað í vélrænum hlutum, flugvélum og bílahlutum, nákvæmnistækjum og fjarskiptabúnaði, daglegum nauðsynjum og byggingarskreytingum. Almennt séð er rafskautið úr áli eða álblöndu en bakskautið er úr blýplötu. Ál- og blýplöturnar eru settar saman í vatnslausn, sem inniheldur brennisteinssýru, oxalsýru, krómsýru o.s.frv., til rafgreiningar til að mynda oxíðfilmu á yfirborði ál- og blýplötunnar. Meðal þessara sýra er útbreiddasta anodoxun með brennisteinssýru.
ferli flæði
Einlita og hallandi litir: fægja/sandblástur/teikning → fituhreinsun → anodizing → hlutleysing → litun → lokun → þurrkun
Tvöfaldur litur: ① Fæging/sandblástur/teikning → fituhreinsun → hlífðarvörn → anodizing 1 → anodizing 2 → lokun → þurrkun
② Fæging/sandblástur/teikning → fituhreinsun → anodizing 1 → laser leturgröftur → anodizing 2 → lokun → þurrkun
Tæknilegir eiginleikar
1. Auka styrk,
2. Notaðu hvaða lit sem er nema hvítt.
3. Gerðu þér grein fyrir nikkelfríri þéttingu til að uppfylla nikkelfríar kröfur landa eins og Evrópu og Bandaríkjanna.
5, Rafskaut
Ferlið skiptist í rafskaut og rafskaut. Ef húðagnirnar eru neikvætt hlaðnar og vinnustykkið er rafskaut, munu húðagnirnar setja filmu á vinnustykkið undir áhrifum rafsviðskrafts, sem kallast rafskaut; Þvert á móti, ef húðagnirnar eru jákvætt hlaðnar og vinnustykkið er bakskautið, er útfelling húðunaragna á vinnustykkinu kölluð katódísk rafskaut.
Almennt ferli flæði rafskauts rafskauts er sem hér segir: formeðferð á vinnustykkinu (fituhreinsun → heittvatnsþvottur → ryðhreinsun → kalt vatnsþvottur → fosfatering → heittvatnsþvottur → passivering) → rafskautsrafnám → eftirmeðferð á vinnustykkinu ( hreint vatnsþvottur → þurrkun).
1. Fjarlægðu olíu. Lausnin er yfirleitt heit basísk efnahreinsunarlausn, með hitastig upp á 60 gráður (gufuhitun) og tíma sem er um 20 mínútur.
2. Heittvatnsþvottur. Hiti 60 gráður (gufuhitun), tími 2 mínútur.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 stig; Bætið við 1,5% hreinsiefni; Þvoið við stofuhita í 10-20 mínútur.
4. Þvoið með köldu vatni. Þvoið með rennandi köldu vatni í 1 mínútu.
5. Fosfatgerð. Með því að nota meðalhita fosfatingu (fosfat við 60 gráður í 10 mínútur) er hægt að nota fosfatlausnina sem fullunna vöru sem fæst í verslun.
Ofangreind ferli er einnig hægt að skipta út fyrir sandblástur → vatnsþvott.
6. Aðgerðarleysi. Notaðu lyf sem eru samhæf við fosfatlausnina (veitt af framleiðanda sem selur fosfatlausnina) og láttu hana standa við stofuhita í 1-2 mínútur.
7. Rafskauts rafskaut. Samsetning raflausna: H08-1 svört rafhleðslumálning, massihluti fast efni 9% -12%, massahluti eimaðs vatns 88% -91%. Spenna: (70 ± 10) V; Tími: 2-2,5 mínútur; Málningarhiti: 15-35 gráður ; pH gildi málningarlausnar: 8-8,5. Vertu viss um að slökkva á rafmagninu þegar vinnustykkið fer inn í eða út úr raufinum. Meðan á rafdrætti stendur minnkar straumurinn smám saman eftir því sem málningarfilman þykknar.
8. Þvoið með hreinu vatni. Þvoið í rennandi köldu vatni.
9. Þurrkun. Bakið í ofni við (165 ± 5) gráðu hita í 40-60 mínútur.

VI PVD
PVD er skammstöfunin fyrir Physical Vapor Deposition, sem vísar til notkunar á lágspennu og hástraumsbogaútskriftartækni við lofttæmi. Gaslosun er notuð til að gufa upp markefnið og jóna bæði uppgufað efni og gas. Hröðunaráhrif rafsviðsins eru notuð til að setja uppgufað efni og hvarfefni þess á vinnustykkið. Eðlisfræðilega gufuútfellingartæknin hefur einfalt ferli, bætir umhverfið, er mengunarlaust, eyðir minna efni, myndar einsleita og þétta filmu og hefur sterka viðloðun við undirlagið. Þessi tækni er mikið notuð í geimferðum, rafeindatækni, ljósfræði, vélum, smíði, léttum iðnaði, málmvinnslu, efni og öðrum sviðum. Það getur undirbúið filmulög með eiginleika eins og slitþol, tæringarþol, skraut, leiðni, einangrun, ljósleiðni, piezoelectricity, segulmagn, smurningu, ofurleiðni osfrv.
7, rafhúðun
Rafhúðun er ferlið við að húða þunnt lag af öðrum málmum eða málmblöndur á ákveðnum málmflötum með rafgreiningarreglunni. Þetta er ferli sem notar rafgreiningu til að festa málmfilmu við yfirborð málms eða annarra efnishluta og koma þannig í veg fyrir málmoxun (eins og ryð), bæta slitþol, leiðni, endurspeglun, tæringarþol (eins og koparsúlfat) og auka fagurfræði. Ytra lagið á mörgum myntum er einnig rafhúðað.
8, Æsing
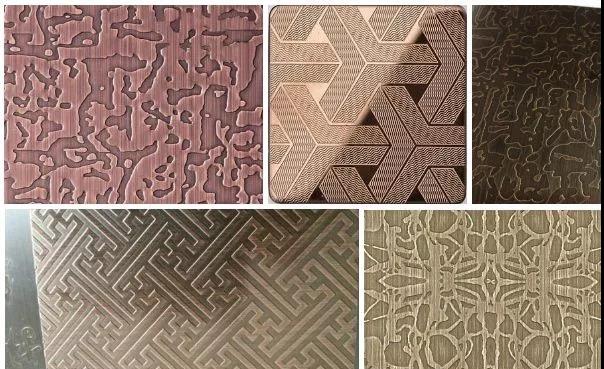
Almennt nefnd æting, einnig þekkt sem ljósefnafræðileg æting, vísar til þess að fjarlægja hlífðarfilmuna á svæðinu sem á að æta eftir gerð og þróun útsetningarplötu, og snertingu við efnalausn meðan á ætingu stendur til að ná fram áhrifum upplausnartæringar, sem myndast. íhvolf kúpt eða hol myndandi áhrif.
Ferlisflæði:
Lýsingaraðferð: Samkvæmt grafíkinni mun verkfræðistofan ákvarða stærð efnisgerðar, efnisgerðar, efnisþrif, þurrkun, filmunotkun eða húðun, þurrkun, útsetningu, þróun, þurrkun, ætingu, filmu fjarlægð og í lagi
Skjáprentunaraðferð: klippa → hreinsun plötunnar (ryðfríu stáli og öðrum málmefnum) → skjáprentun → æting → delamination → OK
9, úðahúð
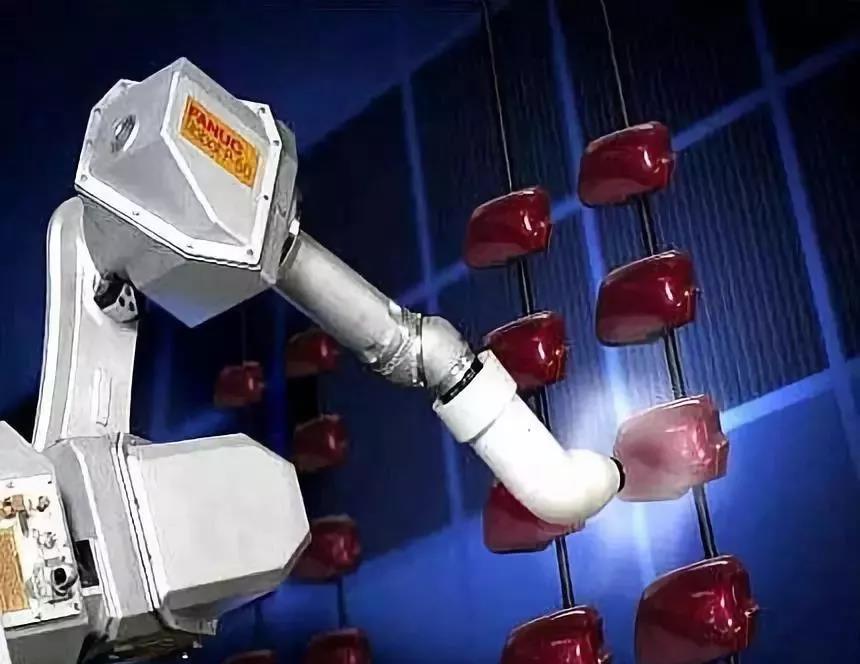
Sprayhúðun er húðunaraðferð sem notar úðabyssu eða diskaúðara, með hjálp þrýstings eða miðflóttaafls, til að dreifa í einsleita og fína dropa og bera þá á yfirborð húðaðs hlutarins. Það má skipta í loftúða, loftlausa úða, rafstöðueiginleika úða og ýmsar afleiddar aðferðir af grunnúðaformunum sem nefnd eru hér að ofan, svo sem háflæði lágþrýstingsúðun, hitauppstreymi, sjálfvirk úðun, fjölhópa úðun o.s.frv. hefur mikla framleiðslu skilvirkni og er hentugur fyrir handvirka notkun og iðnaðar sjálfvirkni framleiðslu. Það er mikið notað í vélbúnaði, plasti, húsgögnum, hernaðariðnaði, skipum og öðrum sviðum. Það er algengasta húðunaraðferðin nú á dögum; Sprautunaraðgerðin krefst ryklauss verkstæðis með umhverfiskröfur á bilinu einni milljón upp í hundrað stig. Sprautunarbúnaðurinn felur í sér úðabyssu, úðamálunarherbergi, málningarherbergi, herðingarofni/þurrkunarofni, flutningsbúnað fyrir úðavinnustykki, þoku- og skólphreinsibúnað og útblásturshreinsibúnað. Sprautun með háum flæði og lágþrýstingi leiðir til lágs úðunarþrýstings og lágs loftstraumshraða. Rekstrarhraði lítillar atomization húðunar bætir aðstæður þar sem húðunin snýr aftur frá yfirborði húðaða hlutarins. Málningarhlutfallið hefur verið hækkað úr 30% í 40% af venjulegri loftúðun í 65% í 85%. Sprautaðu húðuninni á leðurflötinn með því að nota úðabyssu eða úðavél í ljósu leðri.
10, Laser útskurður
Einnig þekktur sem leysir leturgröftur eða leysimerking, það er yfirborðsmeðferðarferli sem notar ljósfræðilegar meginreglur.
Notkun hástyrks fókusaðs leysigeisla sem leysir gefur frá sér við brennipunktinn. Áhrif merkingar eru að afhjúpa djúp efni með uppgufun yfirborðsefna, eða valda efnafræðilegum og eðlisfræðilegum breytingum á yfirborðsefnum með ljósorku, eða brenna af. sum efni í gegnum ljósorku og „grafa“ þau, eða að brenna sum efni af með ljósorku og sýna þá grafík og texta sem óskað er eftir.


