Áhrif vinnsluheimilda á vinnslu nákvæmni!
Með stöðugum umbótum á gæðakröfum fyrir vélaðar vörur hefur fólk lagt mikinn tíma og orku í að kanna aðferðir og ráðstafanir til að bæta gæði vöru. Hins vegar hafa þeir hunsað áhrif vinnsluheimilda á vörugæði í vinnsluferlinu og talið að einungis að hafa heimildir á meðan á vinnsluferlinu stendur hafi ekki veruleg áhrif á vörugæði. Í raunverulegu vinnsluferli vélrænna vara kemur í ljós að stærð vinnsluheimilda hlutanna hefur bein áhrif á gæði vörunnar.
Ef vinnsluheimildin er of lítil er erfitt að útrýma leifar af lögunar- og staðsetningarvillum og yfirborðsgöllum í fyrra vinnsluferli; Hins vegar, óhófleg vinnsluheimild eykur ekki aðeins vinnuálag vélrænnar vinnslu, heldur eykur einnig neyslu á efnum, verkfærum og orku. Meira alvarlegt, hitinn sem myndast við að skera niður mikið magn af vinnsluheimildum meðan á vinnsluferlinu stendur getur valdið aflögun hlutanna, aukið erfiðleika við að vinna hlutana og haft áhrif á gæði vörunnar. Þess vegna er nauðsynlegt að hafa strangt eftirlit með vinnsluheimildum hlutanna.
einn
Hugmyndin um vinnslugreiðslur
Vinnsluhlunnindi vísar til þykkt málmlagsins sem er skorið frá vinnsluyfirborðinu meðan á vinnsluferlinu stendur. Vinnsluheimildum má skipta í vinnsluheimildir og heildarvinnsluheimildir. Vinnslukostnaður vísar til þykkt málmlagsins sem er skorið af á yfirborði í einu ferli, sem fer eftir mismun á víddum milli aðliggjandi ferla. Heildarvinnsluheimildin vísar til heildarþykktar málmlagsins sem er fjarlægt af ákveðnu yfirborði á meðan á öllu vinnsluferli hlutar stendur frá eyðu til fullunnar vöru, sem er munurinn á stærð sama yfirborðsblanks og stærð vinnslunnar. parturinn. Heildar vinnsluheimildir eru jöfn summu vinnsluheimilda fyrir hvert ferli.
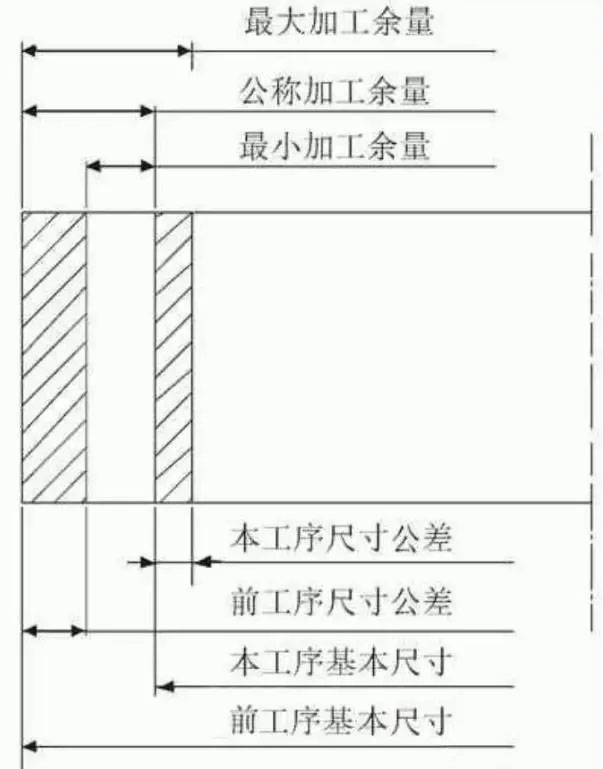
Vegna óumflýjanlegra villna í hráefnisframleiðslu og ýmsum vinnsluvíddum, eru bæði heildarvinnsla vinnsluheimilda og vinnsluheimildir breytileg gildi, sem leiðir til lágmarks og hámarks vinnsluheimilda. Vinnsluheimildir og umburðarlyndi eru sýndar á mynd 1. Á myndinni er lágmarksvinnsluheimild munurinn á lágmarksferlisstærð fyrri ferlis og hámarksferlisstærð núverandi ferlis; Hámarks vinnsluheimild vísar til mismunsins á milli hámarks vinnslustærðar fyrra ferlis og lágmarks vinnslustærðar núverandi ferlis. Breytisviðið í vinnsluheimildum ferlis (munurinn á hámarks- og lágmarksvinnsluheimildum) er jafnt summan af víddarvikmörkum fyrri ferlis og núverandi ferlis. Umburðarbelti fyrir vinnslumál er almennt tilgreint í átt að hlutanum sem fer inn í líkamann. Fyrir skafthluta er grunnstærðin hámarks vinnslustærð en fyrir holur er það lágmarks vinnslustærð.
tveir
Greining á áhrifum vinnsluheimilda á vinnslu nákvæmni
2.1 Áhrif of mikillar vinnsluheimilda á nákvæmni vinnslunnar
Meðan á vinnsluferlinu stendur munu hlutar óhjákvæmilega mynda skurðarhita, sumir hverjir eru fluttir með járnflísum og skurðvökva, sumir eru sendar til verkfærsins og sumir eru sendar til vinnustykkisins, sem veldur því að hitastig hlutanna hækkar. Hitastigið er nátengt stærð vinnsluheimildarinnar. Með stórum vinnsluheimildum mun grófur vinnslutími óhjákvæmilega lengjast og skurðarmagnið verður einnig aukið á viðeigandi hátt, sem leiðir til stöðugrar aukningar á skurðarhita og stöðugrar hækkunar á hlutahita. Mesti skaðinn af völdum hækkunar á hitastigi hluta er aflögun hlutanna, sérstaklega fyrir efni sem eru viðkvæm fyrir hitabreytingum (eins og ryðfríu stáli), sem hefur meiri áhrif. Þar að auki, þessi varma aflögun liggur í gegnum allt vinnsluferlið, eykur erfiðleika við vinnslu og hefur áhrif á gæði vöru.
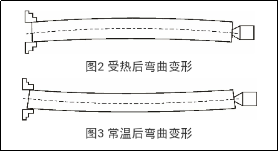
Til dæmis, við vinnslu á mjóum skafthlutum eins og skrúfustangum, vegna notkunar á einnar klemmu og einn topp vinnsluaðferð, er frelsisstigið í lengdarstefnunni takmarkað. Ef hitastig vinnustykkisins er of hátt mun hitauppstreymi eiga sér stað. Þegar framlengingin í lengdarstefnu er hindruð mun vinnustykkið óhjákvæmilega verða fyrir beygjuaflögun vegna álags, sem veldur miklum vandræðum við síðari vinnslu. Beygjuaflögunarmynd vinnustykkisins eftir upphitun er sýnd á mynd 2. Ef vinnslan heldur áfram á þessum tímapunkti verður útstæð hluti unnin þar til fullunnin vara. Eftir kælingu í stofuhita mun hluturinn gangast undir andstæða aflögun undir álagi, sem veldur staðsetningarvillum og hefur áhrif á gæði. Beygjuaflögunarmynd vinnustykkisins eftir stofuhita er sýnd á mynd 3. Eftir að þvermálsstefnan stækkar verður stækkaði hlutinn skorinn af og eftir að vinnustykkið kólnar verður sívalning og víddarvillur. Við nákvæmnisslípun getur hitauppstreymi vinnsluhlutans einnig valdið hallaskekkjum.
2.2 Áhrif lítillar vinnsluheimilda á nákvæmni vinnslunnar
Vinnsluheimild hluta getur ekki verið of stór eða of lítil. Ef vinnsluheimildin er of lítil getur það ekki útrýmt rúmfræðilegum vikmörkum sem eftir eru og yfirborðsgalla í fyrra ferli og hefur þar með áhrif á gæði vörunnar. Til að tryggja vinnslugæði hlutanna ætti lágmarksvinnsla sem eftir er fyrir hvert ferli að uppfylla grunnkröfur lágmarksvinnsluheimilda fyrir fyrra ferli. Skýringarmynd af þeim þáttum sem mynda lágmarksvinnsluheimild fyrir innra gat tiltekins hluta er sýnd á mynd 4. Mynd 4a) sýnir þann hluta sem á að vinna með innra gati. Ef ás O1-O1 á holunni víkur frá viðmiðunarás OO í fyrra ferli, og það er staðsetningarvilla n, og það er sívalningsvilla p (eins og taper, sporbaug o.s.frv.) og yfirborðsgrófleikavilla h (eins og sýnt er á mynd 4b) í innra gatinu, til þess að útrýma staðsetningarvikum fyrir borun, ætti lágmarksvinnsla á annarri hlið borunarröðarinnar að innihalda gildi ofangreindra villna og galla. Að teknu tilliti til óumflýjanlegrar uppsetningarvillu vinnustykkisins meðan á leiðindaferlinu stendur, þ.e. villu e á milli upprunalega gatássins OO og snúningsássins O′ - O′ eftir uppsetningu vinnustykkisins (eins og sýnt er á mynd 4c), sem og víddarvikmörk. T meðan á borunarferlinu stendur er hægt að gefa upp lágmarksvinnsluheimild z þessa ferlis sem hér segir:
Z Stærri en eða jafnt og T/2+h+p+n+e (einhliða heimild)
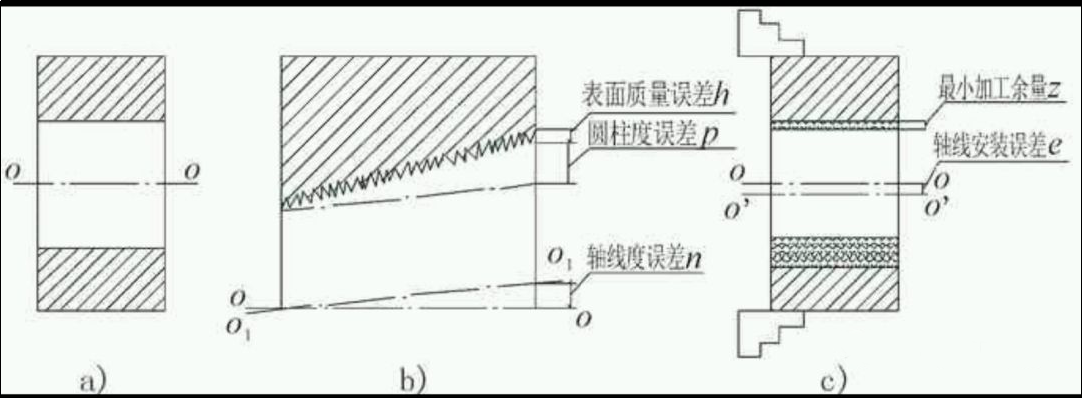
Mynd 4 Skýringarmynd af samsetningarþáttum lágmarksvinnsluheimilda
Gildi og birtingarmyndir ofangreindra villna eru mismunandi eftir mismunandi hlutum og ferlum. Við ákvörðun vinnsluheimilda ferlis ber að meðhöndla það öðruvísi. Sem dæmi má nefna að mjótt skaft er hætt við að beygja sig og aflögun, og beinlínuskekkja á rásstönginni hefur farið yfir þolmörk þvermálsvídda. Vinnsluheimild ferlisins ætti að stækka á viðeigandi hátt; Fyrir ferla sem nota fljótandi skeri og önnur verkfæri til að staðsetja vinnsluyfirborðið sjálft, er hægt að hunsa áhrif uppsetningarvillu e, og vinnsluheimildir ferlisins geta minnkað að sama skapi; Fyrir sum nákvæmni vinnsluferla sem aðallega eru notuð til að draga úr yfirborðsgrófleika, er stærð vinnsluheimilda í ferlinu aðeins tengd yfirborðsgrófleika h.
þrír
Sanngjarnt úrval af vinnslugreiðslum
3.1 Meginreglur um vinnsluheimildir hluta
Val á vinnslugreiðslum fyrir hluta er nátengt efni, stærð, nákvæmni og vinnsluaðferð sem notuð er í hlutunum og fer eftir sérstökum aðstæðum. Við ákvörðun vinnsluheimilda hluta verður að fylgja eftirfarandi meginreglum:
(1) Lágmarks vinnsluheimild ætti að nota til að stytta vinnslutímann og draga úr vinnslukostnaði hlutanna.
(2) Nauðsynlegt er að skila eftir nægjanlegum vinnsluheimildum, sérstaklega fyrir lokaferlið. Vinnsluheimildin ætti að tryggja nákvæmni og yfirborðsgrófleika sem tilgreind eru á teikningunni.
(3) Við ákvörðun vinnsluheimilda ætti að taka tillit til aflögunar sem stafar af hitameðhöndlun hlutanna, annars getur það leitt til rusl.
(4) Við ákvörðun vinnsluheimilda skal taka tillit til vinnsluaðferðar og búnaðar, svo og hugsanlegrar aflögunar sem getur átt sér stað meðan á vinnsluferlinu stendur.
(5) Við ákvörðun vinnsluheimilda ætti að taka tillit til stærðar vinnsluhlutanna. Því stærri sem hlutinn er, því meiri vinnsluheimildir. Eftir því sem stærð hlutanna eykst eykst möguleikinn á aflögun af völdum skurðarkrafta, innra álags o.s.frv.
3.2 Aðferð við ákvörðun vinnsluheimilda
3.2.1 Reynslumatsaðferð
Reynslumatsaðferð er almennt notuð í framleiðsluaðferðum til að ákvarða vinnsluheimild byggt á hönnunarreynslu starfsmanna vinnslunnar eða samanburði við svipaða hluta. Til dæmis er vinnsluheimild fyrir stýrisstokk, stýripinna, milliskaft og skutskaft í skipum í smíðum ákvörðuð út frá áralangri hönnunarreynslu starfsmanna vinnslunnar. Með hliðsjón af mikilvægi vinnsluhlutans og áhrifa þátta eins og stórs rúmmáls og mikillar álags á smiðjueyðina, er hálf nákvæm vinnsluheimild eftir 6 mm eftir grófa snúning ytri hringsins, 3 mm nákvæmni vinnsluheimild eftir hálfgerð vinnslu. nákvæmni beygju, og 1 mm slípunarheimild er eftir eftir nákvæma beygju. Til að koma í veg fyrir myndun úrgangs vegna ófullnægjandi vinnsluheimilda áætlar reynslumatsaðferðin almennt stærri vinnsluheimild. Þessi aðferð er almennt notuð fyrir smá framleiðslulotu í einu stykki.
3.2.2 Leiðréttingaraðferð fyrir töfluleit
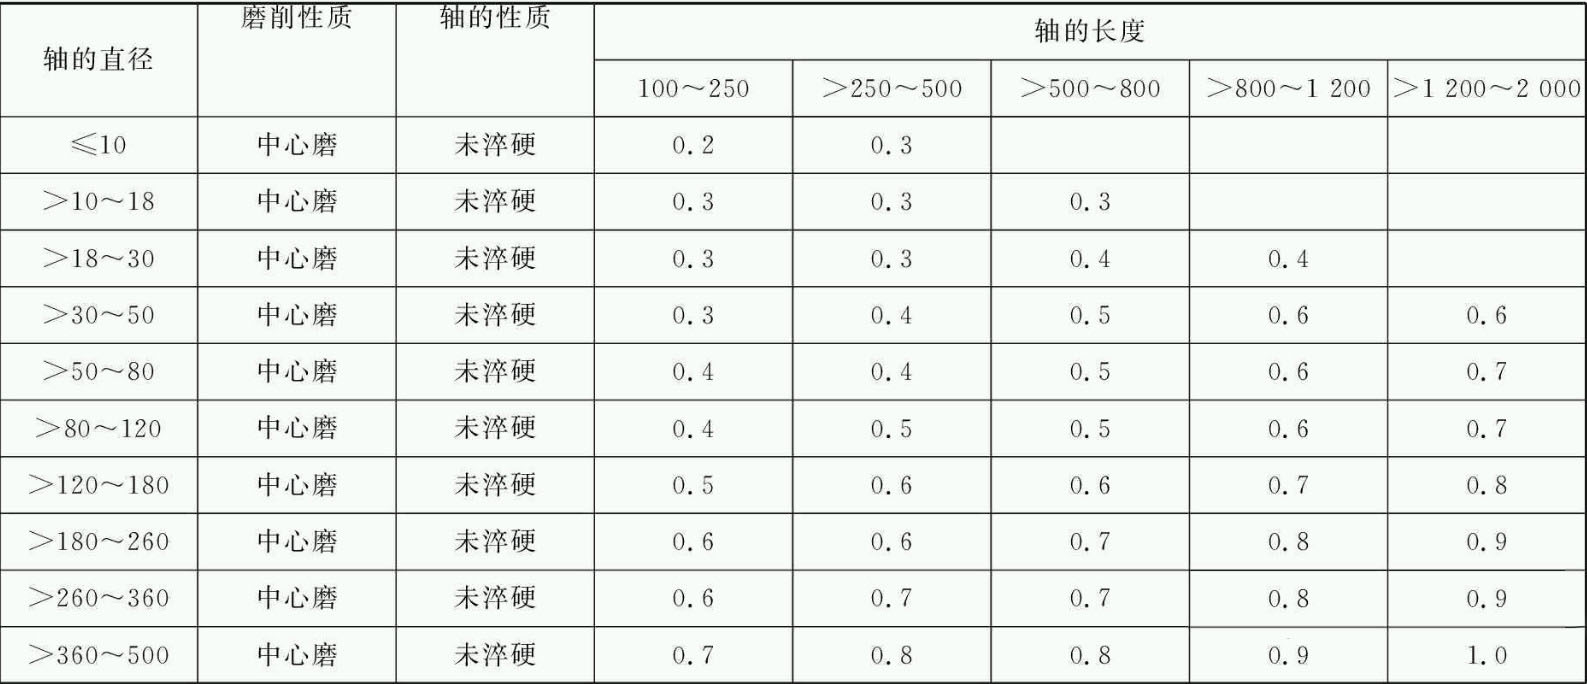
Leiðréttingaraðferðin fyrir uppflettitöflu er aðferð til að ákvarða vinnsluheimildir byggðar á gögnum sem safnað hefur verið frá framleiðsluaðferðum og tilraunarannsóknum, sem er sett saman í töflu og endurskoðuð í bland við raunverulegar vinnsluaðstæður. Þessi aðferð er mikið notuð. Vinnsluheimildir fyrir nákvæmnissnúningu og slípun ytri hringja eftir grófsnúningu á leguhlutum eru sýndar í töflu 1 og töflu 2, í sömu röð.
3.2.3 Greining og reikniaðferð
Greiningarreikningsaðferðin er aðferð til að ákvarða vinnsluheimildir með því að greina og reikna ítarlega út ýmsa þætti sem hafa áhrif á vinnsluheimildir út frá tilraunagögnum og reikniformúlum. Úrvinnsluheimildin sem ákveðin er með þessari aðferð er bæði nákvæm og efnahagslega sanngjörn, en hún krefst söfnunar alhliða upplýsinga, sem er ekki eins einfalt og leiðandi og ofangreindar tvær aðferðir. Þess vegna er þessari aðferð minna beitt eins og er.
fjögur
eftirmála
Í raunverulegri framleiðslu, vegna þess að framleiðsluaðferð margra hluta blanka er tímabundið ákveðin, til dæmis er ryðfríu stáli ermi steypt með miðflótta steypu breytt í stálplötuspólu og soðið; Endahlíf kælirans, botn mótorsins og sandblásturshluta gírkassans er skipt út fyrir soðnum hlutum. Það eru margir óvissir þættir í framleiðsluferli þessara hluta og erfitt er að spá fyrir um lögunarskekkjur þeirra. Þess vegna eiga þessar þrjár aðferðir sem kynntar eru í þessari grein til að ákvarða vinnsluheimild þessara hluta ekki við og aðeins er hægt að ná tökum á þeim á sveigjanlegan hátt í raunverulegu framleiðsluferlinu.
Tafla 1: Vinnsluhlunnindi fyrir ytri hring öxulhluta eftir grófbeygju og nákvæmnisbeygju, mm
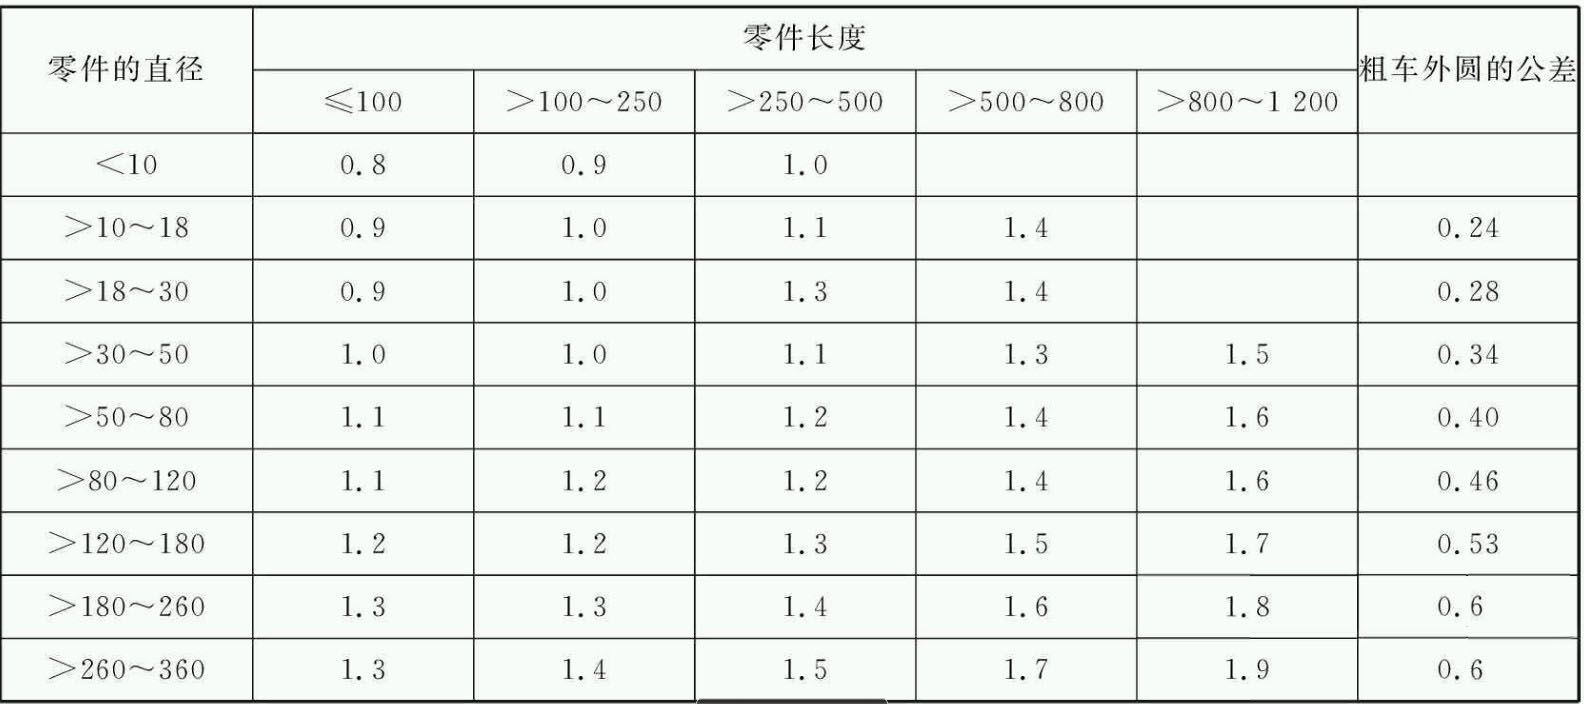
Tafla 2 Vinnsluheimild fyrir slípun ytri hringi áshluta mm