Hvaða kröfur eru gerðar til skurðarverkfæra og verkfærahaldara í háhraða mölun?
Háhraðaskurður (HSM) er mikilvæg tækni sem er mikið notuð í nútíma mölunartækni. Með því að beita HSM mölunartækni er ekki aðeins hægt að mala ýmis mjúk og hörð efni, heldur einnig framúrskarandi nákvæmni vinnustykkisins. Þessi grein kynnir kröfur HSM fyrir skurðarverkfæri og verkfærahaldara.
1, kröfur HSM um skurðarverkfæri
1. Geómetrísk lögun
Titringur verkfæra hefur bein áhrif á yfirborðsgæði sem fæst við vinnslu. Þess vegna er afar mikilvægt að viðhalda jöfnum skurðarkrafti á verkfærinu við HSM nákvæmni vinnslu til að forðast að valda titringi verkfæra.
Áhrif aðliggjandi rúmfræðilegra eiginleika skurðarverkfæra á skurðkraft:
1) Góð sammiðja stuðlar að samræmdri dreifingu álags á fremstu brún;
2) Stærri skörun skurðbrúna er gagnleg til að fá samræmda skurðkraftseiginleika (stærra helixhorn og fjöldi rifa);
3) Stutt skurðarlengd er gagnleg til að ná betri stífni (miðað við bröttan vegg vélbúnaðarins minnkar þvermál skaftsins lítillega);
4) Þversniðsástand kjarnans er best og álagsstyrkurinn við grópinn er minnstur.
HSM er hægt að nota til að vinna hástyrk efni, sem þýðir að mótstaðan gegn aflögun eykst með aukningu á hörku efnisins sem á að vinna. Aukning á álagi á skurðbrúninni krefst stöðugrar hönnunar á rúmfræðilegri lögun skurðbrúnarinnar. Hins vegar, við háhraða skurðaraðstæður, mun meiri núningshiti myndast á lausu svæði yfirborðs vinnustykkisins, sem þýðir að úthreinsunarhorn verkfærisins verður að minnka. Þess vegna er aðeins hægt að auka stöðugleika skurðbrúnarinnar með því að draga úr hallahorninu. Í þeim tilfellum þar sem efnið er mjög hart og verkfæraefnið er brothætt getur það jafnvel valdið neikvæðum hornum.
Nákvæmlega samsvarandi radíusinn er slípaður á oddinn á skurðbrúninni til að forðast að ná rauðheitu ástandi eða staðbundnu broti á skurðbrúninni þegar hann hitnar skyndilega.
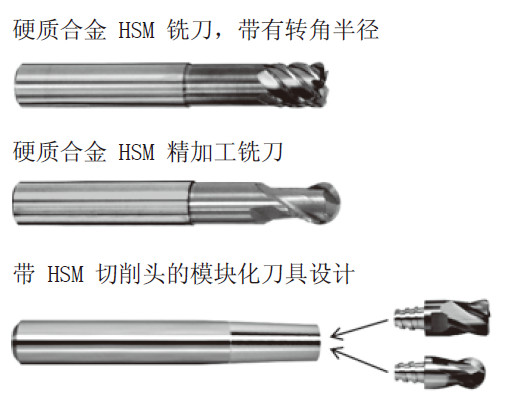
Ef mikil nákvæmni er nauðsynleg fyrir lögun vinnustykkisins sem á að vinna, hefur kúlulaga radíus nákvæmni vinnsluverkfærisins sem notað er bein áhrif á lögun nákvæmni vinnustykkisins sem á að vinna. Þess vegna, sem grunnskilyrði, er mjög mikilvægt að nota verkfæri með mjög ströngum radíusumvikum (innan míkrómetrasviðsins) í nákvæmni vinnsluferli mjög nákvæmra hluta.
2. Efni og húðun
Verkfæraefnið verður að vera harðara en efnið sem á að vinna. Því meiri sem munurinn á hörku er á milli vinnuhlutans og verkfæraefnisins, því minni slit er verkfærið og því lengri endingartími verkfæra. Vegna þess að staðbundið hitastig er mjög hátt er einnig nauðsynlegt að tryggja að verkfæraefnið hafi andoxunareiginleika.
Miklar hitaálagssveiflur og krafan um oxunarþol verkfæraefna krefjast að lokum húðunar á fínkornuðum wolframkarbíðverkfærum.
Húðunarkerfin sem hafa verið reynd og prófuð, eins og TiN, TiCN og TiAlCN, hafa fljótt náð takmörkunum í HSM vinnslu. Því hefur verið þróað fjölþátta húðunarkerfi sem byggir á háu álnítríði og sameinað öðrum frumefnum eins og yttríum, vanadíum eða tantal. Með því að nota nanólagsbyggingar, CBN og PKD, er einnig hægt að ná meiri afköstum.
2, HSM kröfur til handhafa verkfæra
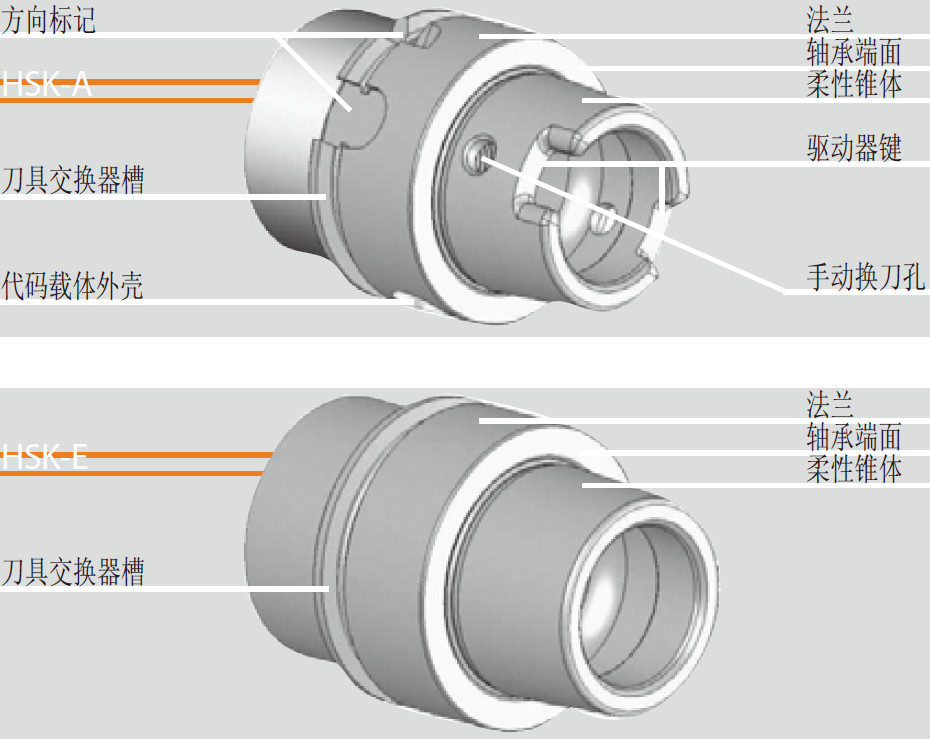
Vegna mikils snúningshraða sem krafist er í HSM vinnslu er best að nota HSK-A og HSK-E verkfærahaldarkerfi. Vegna uppsetningar hnífahaldaraflanssins á snældahausnum hefur hnífahaldarinn skýran vélrænan stuðning í Z-átt, þannig að hann verður ekki dreginn inn í snælduna vegna aukins miðflóttakrafts við meiri hraða.
Grundvallarvillan gæti hafa átt sér stað á undirbúningsstigi vinnslunnar, sem gerir það ómögulegt að ná fram litlum titringi og öruggri vinnslustjórnun. Til að ná stöðugri HSM vinnslu er mikilvægt að halda jafnvægi á tólinu og tækjahaldarbúnaðinum í samræmi við kröfur og athuga samvirkni þeirra. Einnig er nauðsynlegt að huga að snúningshraðamörkum sem tengjast ójafnvægi massans.
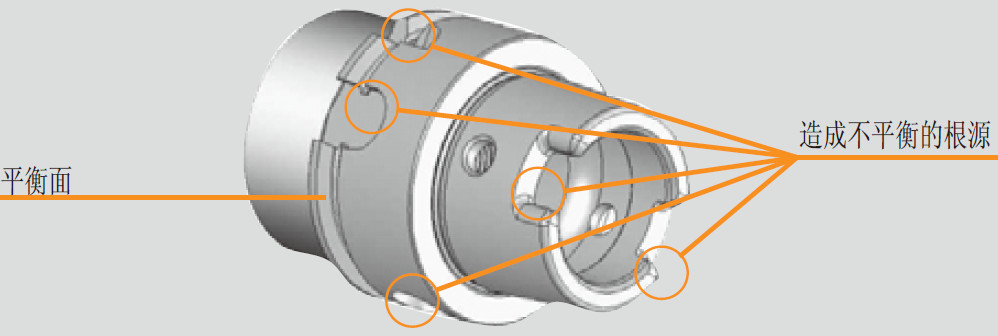
Ójafnvægi eða ósammiðja snúningsverkfærakerfi mun leiða til:
1) Mjög léleg yfirborðsgæði
2) Mjög lítill endingartími verkfæra
3) Lélegur vinnslustöðugleiki og öryggi
4) Hugsanleg skemmdir á millisnældu
Ójafnvægi og frávik frá hugsjónasammiðju af völdum skyndilegra breytinga meðan á vinnslu stendur er greinilega sýnt á skýringarmyndinni hér að neðan:
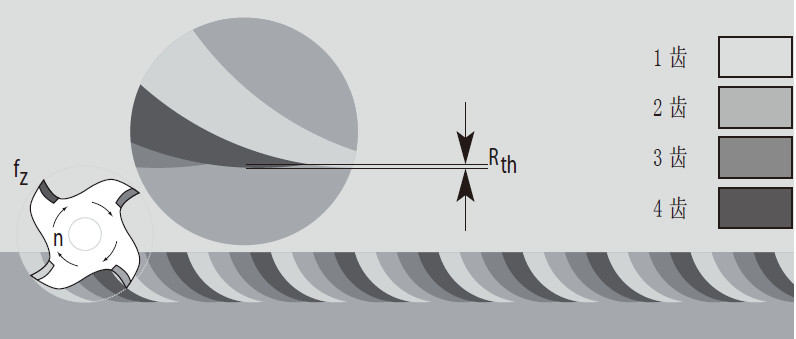
Ekkert frávik miðað við fullkomna sammiðju: minni fræðilegur grófleiki
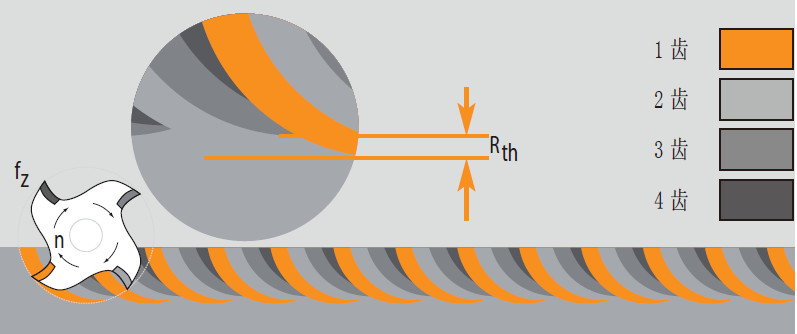
Frávik frá fullkominni sammiðju: meiri fræðilegur grófleiki
Jafnvægi massinn hefur veruleg áhrif á kraftmikla afköst alls snúningskerfisins.
Ójafnvægi jafngildir því að hafa sérvitring á snúningi. Þessi sérvitringi hlutur getur valdið miðflóttakrafti, sem eykst með ferningsgildi snúningshraðans. Þetta þýðir að miðflóttakrafturinn sem stafar af sama ójafnvægi á snælda með 42000 snúninga á mínútu er 441 sinnum meiri en á snúningi með 2000 snúninga á mínútu (212=441). Þess vegna hefur ójafnvægi tækjahaldarbúnaðarins í háhraðavinnslu sérstaklega augljósar neikvæðar afleiðingar.
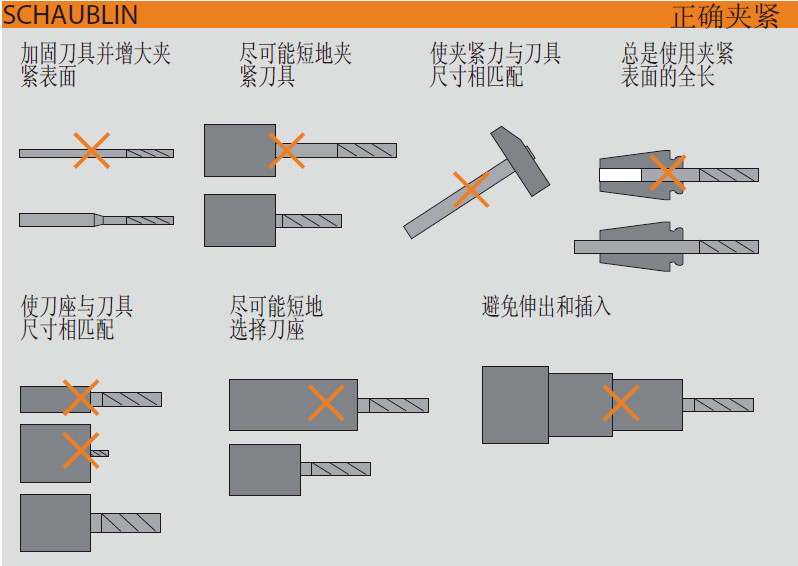
Með því að nota verkfæraklemmutæknina í HSM geturðu notað verkfærahaldarann með eftirfarandi hlutum:
Chuck
Minnkandi lið
Ekki er mælt með því að nota önnur kerfi eins og Weldon tengi þar sem þau hafa augljósa galla í HSM vinnslu.
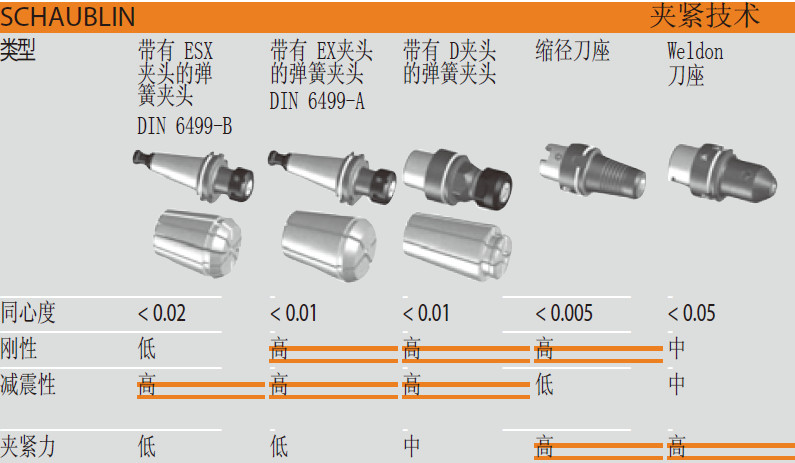
Vegna framúrskarandi dempunareiginleika verkfærahaldara með spennu getur það skilað góðum árangri í grófu vinnsluferlinu. Þess vegna, ásamt samskeyti með minnkaðri þvermál, getur það náð afar mikilli stífni og endurtekningarnákvæmni. Þetta er mikilvægt til að fá fullkomið yfirborð vinnustykkisins. Notkun samskeyti með minni þvermál gerir þér kleift að ná mjög nákvæmri sammiðju (frávik minna en 0.003 mm) og umtalsverðan togflutning.
Hönnunarbygging ýmissa verkfærahaldara með minni þvermál: flutningur togs fer eftir hönnunarbyggingu klemmubúnaðarins; Hönnunarbyggingar geta verið mjög mismunandi.